 EN
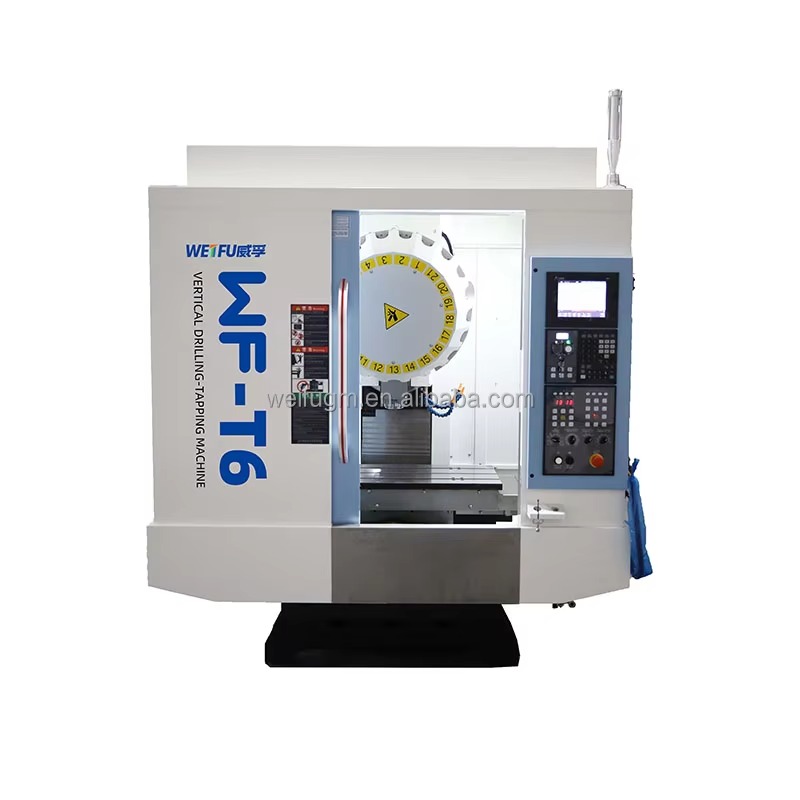
Dikey köprü freze merkezi, modern imalat sektöründe dönüştürücü bir teknolojiyi temsil eder ve özellikle büyük boyutlu parçaları olağanüstü hassasiyet ve verimlilikle işleyecek şekilde tasarlanmıştır. Dikey köprü konfigürasyonu, kesme milini yatay iş masasının tam üstünde dikey olarak yerleştirir; bu da makinenin geniş iş parçaları üzerinde tutarlı doğruluk sağlayabilmesini sağlar. Bu tasarım felsefesi, ağır ve aşırı boyutlu bileşenler üzerinde yüksek tolerans gerektiren işlemler yapan endüstriler için vazgeçilmez hâle gelmiştir. Dikey köprü sistemlerinin nasıl çalıştığını ve neden üstün sonuçlar verdiğini anlamak, üreticilerin üretim kalitesi ile işletme maliyet etkinliği üzerinde doğrudan etki yaratacak bilinçli yatırım kararları almasını sağlar.
Uzay, savunma, enerji ve ağır ekipman imalatı gibi sektörlerde büyük ölçekli parçalar üreten üreticiler için doğru işeleme platformunu seçmek kritik öneme sahiptir. Dikey köprü konfigürasyonu, geleneksel yatay veya daha küçük dikey düzenlemelere kıyasla belirgin avantajlar sunar. Akıllı iş mili konumlandırmasıyla birlikte sert yapı, operatörlerin boyut açısından büyük iş parçalarında karmaşık geometrileri işlemesine olanak tanırken boyutsal doğruluğu korur. Bu makale, dikey köprü teknolojisini hassasiyet gerektiren endüstriyel ortamlarda tercih edilen bir çözüm haline getiren teknik temelleri, işletme avantajlarını ve pratik uygulamaları ele alır.
Dikey Köprü Mimarisi ve Tasarım Felsefesini Anlamak
Temel Yapı ve İş Mili Konumlandırması
Dikey köprü freze merkezi, uzun süreli kesme işlemlerinde kararlılığı ve hassasiyeti maksimize etmek için özel bir mekanik düzenlemeye sahiptir. Dikey köprü çerçevesi, büyük yatay iş masasının üzerinden geçerken; iş mili montajı bu köprü yapısından asılı durur. Bu üstten konumlandırma, uzun konsol kollarına olan ihtiyacı ortadan kaldırır ve kesme kuvvetlerini makinenin çerçevesi boyunca daha eşit şekilde dağıtır. Sonuç olarak, dikey köprü sistemi, ağır ve aralıklı yükler altında bile olağanüstü rijitliği korur; bu özellik, yüzey kalitesi ve boyutsal tolerans açısından tutarlılık gerektiren büyük ölçekli parçaların uzun üretim süreçlerinde işlenmesi için hayati bir özelliktir.
Dikey köprü tasarımı, geleneksel kiriş düzenlemelerine kıyasla doğası gereği üstün bir çalışma hacmi erişilebilirliği sağlar. Operatörler, üst yapı elemanlarından kaynaklanan herhangi bir engelleme olmadan son derece büyük iş parçalarını doğrudan makine tezgâhına yerleştirebilirler. Bu erişilebilirlik, çok yönlü erişim gerektiren büyük ölçekteki parçalarda çok eksenli işlemler ayarlanırken hayati öneme sahip olur. Modern dikey köprü merkezleri, ileri düzey CNC sistemleri tarafından hassas şekilde kontrol edilen, spindel montajını hareket ettiren servo tahrikli doğrusal eksenler içerir; bu da ardışık parçalar ve parti üretim döngüleri boyunca tekrarlanabilirliği garanti eder.
Rijitlik ve Stabilite Faktörleri
Rijitlik, büyük boyutlu parçaları işleyen dikey köprü sistemlerinde temel performans ayırt edici özelliğidir. Köprü yapısı, kesme kuvvetlerini doğrudan iş mili kolonu üzerinden makine temeline ileten bir taşıyıcı çerçeve görevi görür. Kesme kuvvetlerinin destek kolonları üzerinde moment yükleri oluşturduğu konsol tasarımlarının aksine, dikey köprü mimarisi bu kuvvetleri eksenel olarak dağıtır ve böylece şekil değişimini ve titreşimi önemli ölçüde azaltır. Bu yapısal avantaj, iş parçası boyutları ve kesme derinlikleri arttıkça giderek daha belirgin hâle gelir; bu nedenle dikey köprü teknolojisi, gerçekten büyük boyutlu parçalarda hassas işlemenin belirlenen tercihidir.
Isıl kararlılık, dikey köprü freze tezgâhlarında mekanik rijitliği tamamlar. Simetrik çerçeve geometrisi ve yayılmış kütle dağılımı, makine yapısında eşit ısı emilimini sağlar. Kesme işlemi sırasında ısı enerjisi oluştuğunda dikey köprü, ısının çerçevede yerel bölgelere yoğunlaşmak yerine tutarlı bir şekilde dağılması sayesinde boyutsal kararlılığını korur. Uzun süreli kesme döngülerinden sonra mikron düzeyinde doğruluk gerektiren büyük ölçekli parçalar için bu ısısal kararlılık, daha az dayanıklı makine tasarımlarında ortaya çıkabilen yavaş pozisyon kaymasını önler ve yüksek toleranslı parça spesifikasyonlarına yapılan yatırımı doğrudan korur.
Büyük Ölçekli Endüstriyel Uygulamalar İçin Performans Yetenekleri
Kesme Hızı ve İlerleme Hızı Hassasiyeti
Dikey köprü freze merkezi, yapısal rijitliği ve gelişmiş iş mili teknolojisiyle birlikte üstün kesme performansı sunar. Modern dikey köprü sistemleri, iş millerini dijital servo sistemler tarafından hassas şekilde kontrol edilen değişken hızlarda çalıştırır; bu da operatörlerin belirli malzeme ve geometri kombinasyonları için kesme parametrelerini optimize etmesine olanak tanır. Büyük boyutlu parçalar işlenirken, uzun takım yolları boyunca tutarlı kesme hızı ve ilerleme hızı uygulama yeteneği, doğrudan üstün yüzey kalitesi ve tahmin edilebilir takım ömrüne dönüşür. Dikey köprü mimarisi, aşırı büyük iş parçalarında kesim tutarlılığını bozabilecek titreşim ve eğilimi engelleyerek bu hassas parametreleri korur.
Besleme hızı kontrolü, büyük ölçekli parçaların birden fazla çalışma vardiya süresince veya üretim partileri boyunca işlenmesi durumunda özellikle kritik hâle gelir. Dikey köprü konfigürasyonu, malzeme sertliği, kesici takım aşınması ilerlemesi ve yüzey kalitesi gereksinimlerine göre uyarlanabilen programlanabilir besleme hızı optimizasyonunu sağlar. Modern dikey köprü makinelerine entegre edilen CNC sistemleri, sürekli olarak matkap yükünü ve kesici takım sapmasını izler; kesme koşullarını en iyi düzeyde tutmak için besleme hızlarını otomatik olarak ayarlar. Bu uyarlayıcı kontrol yeteneği, bir üretim serisinin başlangıcında üretilen büyük ölçekli parçaların, saatler veya günler sonra tamamlanan parçalarla aynı boyutsal ve yüzey özelliklerine sahip olmasını garanti eder; bu tutarlılık gereksinimi, hassas dikey köprü ekipmanlarına yapılan yatırımın gerekçesini oluşturur.
Karmaşık Geometriler Üzerinde Boyutsal Doğruluk
Büyük ölçekli parçalar, genellikle karmaşık iç kanallar, açılı yüzeyler ve çok düzlemli özellikler içerir; bu da olağanüstü üç boyutlu konumlama doğruluğu gerektirir. Dikey köprü tipi freze tezgâhı, gelişmiş CNC programlamasıyla kontrol edilen çok eksenli enterpolasyon ile bu gereksinimi karşılar. Dikey köprü milleri, tipik olarak 0,001 inç veya daha iyi tekrarlanabilirlikle konumlandırılabilir; bu da operatörlerin daha az rijit tezgâhlarda imal edilemeyecek kadar karmaşık detayları işlemesini sağlar. Havacılık motor blokları, denizaltı gövde kapakları veya büyük endüstriyel pompa gövdeleri gibi uygulamalarda bu boyutsal doğruluk, isteğe bağlı bir özellik değil, rekabet avantajı sağlayan bir zorunluluk haline gelir.
Büyük boyutlu parçalardaki yüzey kalitesi, makinenin tutarlı kesme parametrelerini koruma ve titreşim kaynaklı kesici titremesini en aza indirme yeteneğine doğrudan bağlıdır. Dikey köprü tasarımı, geniş iş parçası alanlarında optimal yüzey kalitesi elde etmek için gerekli yapısal temeli sağlar. Gerçek zamanlı konum geribildirimi sağlayan yüksek çözünürlüklü doğrusal kodlayıcılarla birlikte kullanıldığında dikey köprü teknolojisi, yüzey pürüzlülüğünü 0,8 mikroinch’in altına düşüren bitirme işlemlerini mümkün kılar. Bu özellik, genellikle ikincil bitirme işlemlerini ortadan kaldırır ve böylece hassas dikey köprü sistemleriyle ilişkili daha yüksek başlangıç ekipman yatırımına rağmen parça üretim maliyetini toplamda azaltır.
İşletimsel Avantajlar ve Üretim Ekonomisi
Kurulum Verimliliği ve Kesici Takım Yönetimi
Dikey köprü freze merkezi uygulamak, büyük boyutlu parçalar için kurulum sürecini tek bir platformda birden fazla işlemin birleştirilmesiyle kolaylaştırır. Dikey köprü sistemi, geleneksel ekipman düzenlerinde birden fazla makinede konumlandırılması gereken iş parçalarını barındırabilir. Modern dikey köprü merkezlerine entegre edilen takım değiştiriciler, kapsamlı takım kütüphanelerini korur ve sıralı işlemler için kesici takımları otomatik olarak seçer ve konumlandırır. Bu birleştirme, işlemler arası kurulum süresini doğrudan azaltır, iş parçasının yeniden konumlandırılmasından kaynaklanan hataları en aza indirir ve büyük boyutlu parçaların üretim sürelerini geleneksel olarak uzatan taşıma süresini kısaltır. Operatörler, aksi takdirde elle müdahale gerektirecek karmaşık frezeleme dizilerini yürütebilir; bu da güvenliği artırırken üretim programlarının tahmin edilebilirliğini de iyileştirir.
Büyük ölçekli parçaların üretiminde dikey köprü teknolojisi benimsendiğinde önleyici bakım daha basitleşir. Erişilebilir mahruti mil konumu ve düzenli hidrolik/pneumatik hatlama, üretici tarafından belirtilen aralıklara göre sistematik inceleme ve bileşen değişimi imkânı sağlar. Hassas dikey köprü kontrollerine entegre edilen termal genleşme telafi sistemleri, mahruti milin termal genişlemesini otomatik olarak dikkate alır ve böylece takım ofsetlerinin tam üretim süreçleri boyunca geçerli kalmasını sağlar. Bu sistematik bakım ve telafi protokolleri, plansız duruş sürelerini azaltır ve kısmen tamamlanmış büyük ölçekli parçaların hurda olmasına neden olabilecek boyutsal büyümenin önüne geçer; bu da maliyetli üretim kesintilerine karşı doğrudan koruma sağlar.
Parça Başına Maliyet ve Üretim Hacmi Ekonomisi
Büyük ölçekli parçaların işlenmesi ekonomisi, üretim hacmi senaryoları boyunca parça başına toplam maliyet analizi yapıldığında dikey köprü sistemlerine doğru olumlu bir kayma gösterir. Dikey köprü ekipmanları, daha küçük geleneksel makinelere kıyasla daha yüksek sermaye yatırımı gerektirse de karmaşık özelliklerin tek kurulumda işlenmesi yeteneği, işçilik ve taşıma maliyetlerini büyük ölçüde azaltır. Üretim teslim süreleri, dikey köprü sistemlerinin birkaç makinede günler süren yeniden konumlandırmaların yerine saatler içinde tamamlanmasını sağlayarak kısalır. Rekabetçi fiyat baskısı altında büyük ölçekli parçalar üreten üreticiler için bu verimlilik avantajı, genellikle ciddi ekipman yatırımlarını haklı çıkaran ve pazar liderliği sağlayan mali yapılar yaratır.
Dikey köprü teknolojisi aracılığıyla sağlanan kalite tutarlılığı, hurda oranlarını ve yeniden işlenme maliyetlerini azaltır; bu da büyük boyutlu parçaların seri üretiminde imalat ekonomisini daha da geliştirir. İstatistiksel kalite kontrol programları, yüksek hassasiyetli dikey köprü sistemlerinin doğasında bulunan boyutsal tekrarlanabilirlikten yararlanarak daha sıkı süreç kontrolü sağlar ve denetim gereksinimlerini azaltır. Bir dikey köprü işleme merkezi, büyük boyutlu parçaları belirtilen tolerans sınırları içinde tutarlı bir şekilde ürettiğinde, alt akış montaj işlemleri daha öngörülebilir ve daha az iş gücü yoğunluğu gerektirir. Müşteriler, parça kalitesine duydukları güveni artırarak genellikle gelen malzeme denetimlerinin katılığını azaltır ve kendi montaj hatlarında üretim akışını hızlandırır. Tedarik zincirinin tümünde yaşanan bu zincirleme faydalar, kaliteli dikey köprü platformlarına yatırım yapan üreticilerin rekabet avantajını pekiştirir.
Dikey Köprü Sistemlerinin Seçimi ve Uygulanması
Teknik Şartname Değerlendirmesi
Dikey köprü teknik özelliklerinin değerlendirilmesi, iş parçası boyutlarının, tolerans gereksinimlerinin ve öngörülen üretim hacimlerinin dikkatli bir analizini gerektirir. Temel teknik parametreler arasında tabla kapasitesi (genişlik, derinlik ve taşıma kapasitesi açısından), iş mili gücü ve devir aralığı, hızlı hareket hızları ile konumlandırma çözünürlüğü yer alır. Büyük boyutlu parçalar için dikey köprünün yük taşıma kapasitesi, kesme işlemi sırasında güvenli sabitleme sağlamak amacıyla iş parçasının ağırlığını rahatlıkla aşmalı ve yeterli sıkma kuvvetini korumalıdır. Dikey köprünün hızlı hareket hızı, kesme işlemlerinin arasındaki üretken olmayan süreyi doğrudan etkiler; bu nedenle büyük boyutlu parçaların küçük parti üretiminde program optimizasyonu açısından bu özellik önemlidir. Dikey köprüye entegre edilen gelişmiş CNC kontrolleri, konuşma tabanlı programlama seçenekleri ile parça üretimi başlamadan önce imalat sıralarını önizleyen simülasyon yazılımı içermelidir; bu da kurulum hatalarını azaltır ve ilk parça onay sürecini hızlandırır.
Büyük boyutlu parçaların uzun üretim süreleriyle üretimi için kullanılan uygulamalarda, mile ait ısı yönetimi yetenekleri ayrıntılı bir değerlendirme gerektirir. Modern dikey köprü sistemleri, mil sıcaklığını boyutsal doğruluk için gerekli olan dar çalışma aralıkları içinde tutan yüksek performanslı soğutma sistemleri içerir. Soğutma sisteminin kapasitesi, öngörülen kesme işlemlerinin ürettiği termal enerjiyle uyumlu olmalıdır; böylece tam üretim partileri boyunca termal genleşme ihmal edilebilir düzeyde kalır. Çevresel entegrasyon değerlendirmeleri arasında elektrik tedarik gereksinimleri, basınçlı hava spesifikasyonu ve dikey köprü ekipmanlarının kurulumundan önce mevcut tesis altyapısıyla uyumlu olması gereken soğutma sıvısı bertaraf protokolleri yer alır.
Mevcut üretim iş akışları ile entegrasyon
Başarılı dikey köprü uygulaması, mevcut üretim iş akışları ve kalite güvence protokolleriyle sistematik entegrasyona bağlıdır. Operatör eğitim programları, dikey köprü sistemlerini geleneksel ekipmanlardan ayıran gelişmiş CNC yeteneklerine ve hassasiyet gereksinimlerine vurgu yapmalıdır. İstatistiksel süreç kontrol prosedürleri, dikey köprü teknolojisinin sağladığı üstün boyutsal tutarlılığı dikkate almak için yeniden kalibre edilmelidir; bu bağlamda kontrol sınırları aşağı doğru ayarlanmalı, ancak istatistiksel olarak anlamlı örneklem büyüklükleri korunmalıdır. Önleyici bakım programları kesinlikle belirlenmeli ve tutarlı şekilde uygulanmalıdır; böylece dikey köprü ekipmanları, üretken ömürleri boyunca tasarım performans penceresi içinde çalışır hâlde kalır.
Dikey köprü sistemlerinin, birden fazla tesis veya dış iş parçalama ortaklarını içeren üretim ağlarına entegre edilmesi durumunda tedarikçi koordinasyonu giderek daha önemli hale gelir. Dikey köprü sisteminin devreye alınmasından önce standartlaştırılmış takım tezgâhları, parça tutma sistemleri ve CNC programlama kuralları belirlenmelidir; böylece gerek duyulduğunda parçaların makineler arasında sorunsuz şekilde aktarılması sağlanır. İlk üretim yükselişi sırasında gerçekleştirilen süreç yeterlilik çalışmaları, dikey köprü sistemlerinin önceki imalat yöntemlerine kıyasla beklenen boyutsal iyileştirmeleri gerçekten sağladığını doğrular. Bu sistematik uygulama adımları, dikey köprü teknolojisini yalnızca bir sermaye yatırımı olmaktan çıkarıp, büyük ölçekli parça üretimi için imalat ekonomisini ölçülebilir şekilde artıran bir operasyonel varlığa dönüştürür.
SSS
Büyük ölçekli parçalar için bir dikey köprü işleme merkezi, geleneksel yatay ekipmanlardan neden daha üstün olur?
Dikey köprü ekipmanı, yatay veya daha küçük dikey düzenlemelere kıyasla üstün rijitlik, termal kararlılık ve çalışma hacmi erişilebilirliği sağlar. Tavan konumundaki iş mili, doğruluğu bozan konsol kuvvetlerini ortadan kaldırır; bu nedenle dikey köprü sistemleri, mikron düzeyinde tutarlılık gerektiren büyük ölçekli parçaların işlenmesi için idealdir. Kurulum birleştirme işlemi, karmaşık özelliklerin tek bir kurulumda tamamlanmasını sağlar ve bu da büyük ölçekli parçalar için elle tutma kaynaklı hataları ve üretim teslim süresini azaltır.
Dikey köprü teknolojisi, büyük ölçekli parçaların üretiminde toplam maliyeti nasıl azaltır?
Dikey köprü sistemleri, büyük ölçekli parçaların üretiminde birden fazla imalat işlemini birleştirerek işçilik ve taşıma maliyetlerini önemli ölçüde azaltır. Üstün boyutsal tutarlılık, hurda oranlarını ve ikincil işlemlerini düşürürken; geliştirilmiş üretim programı tahmin edilebilirliği, üretim kuyruklarında bağlı kalan çalışma sermayesini azaltır. Başlangıçta ekipman yatırım maliyeti yüksek olsa da, üretim hacmi arttıkça parça başına maliyet avantajı hızla birikir ve sonunda büyük ölçekli parçaların üretimi için geleneksel yaklaşımlara kıyasla daha düşük toplam imalat maliyeti sağlar.
Üreticiler, büyük ölçekli parçalar uygulamaları için dikey köprü sistemlerini değerlendirirken hangi teknik özelliklere öncelik vermelidir?
Kritik teknik özellikler arasında, uzun süreli kesme işlemlerinde mandren yük kapasitesi ve termal kararlılık, CNC konumlandırma çözünürlüğü ve tekrarlanabilirliği, program verimliliği için hızlı hareket hızı ve öngörülen termal yükleri karşılayacak soğutma sistemi kapasitesi yer alır. Tablo boyutları ve yük taşıma kapasitesi, öngörülen en büyük iş parçalarını destekleyecek şekilde tasarlanmalıdır; aynı zamanda mandren gücü, optimum kesici takım ömrü için gerekenleri rahatlıkla aşmalıdır. Program simülasyonu ve konuşma tabanlı arayüzler gibi gelişmiş CNC yetenekleri, hazırlık süresini kısaltır ve büyük ölçekli parça programlarında ilk parça reddi riskini azaltır.
İçindekiler Tablosu
- Dikey Köprü Mimarisi ve Tasarım Felsefesini Anlamak
- Büyük Ölçekli Endüstriyel Uygulamalar İçin Performans Yetenekleri
- İşletimsel Avantajlar ve Üretim Ekonomisi
- Dikey Köprü Sistemlerinin Seçimi ve Uygulanması
-
SSS
- Büyük ölçekli parçalar için bir dikey köprü işleme merkezi, geleneksel yatay ekipmanlardan neden daha üstün olur?
- Dikey köprü teknolojisi, büyük ölçekli parçaların üretiminde toplam maliyeti nasıl azaltır?
- Üreticiler, büyük ölçekli parçalar uygulamaları için dikey köprü sistemlerini değerlendirirken hangi teknik özelliklere öncelik vermelidir?

