 EN
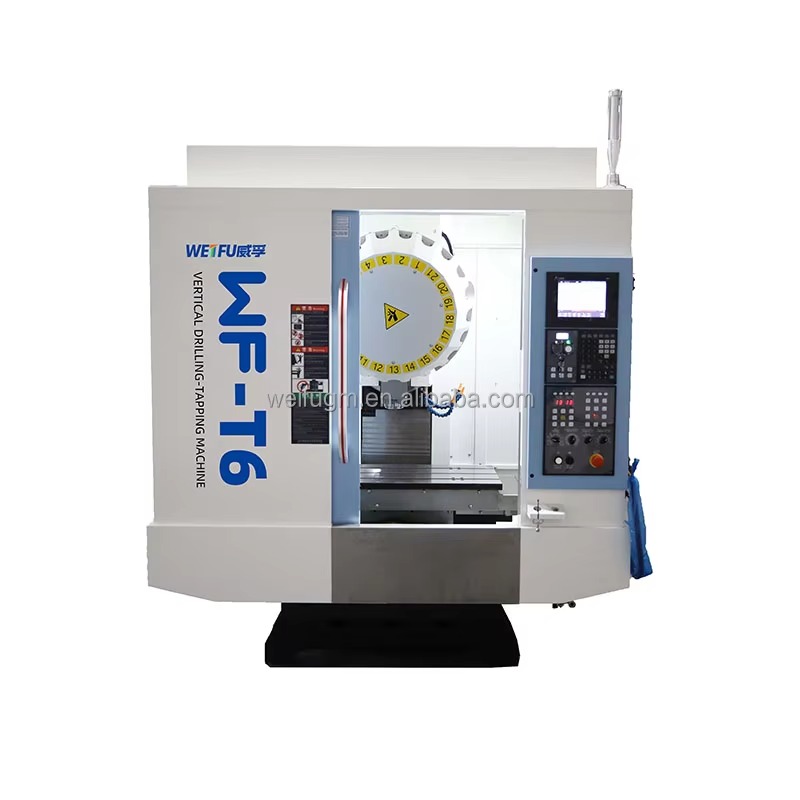
Pystysuuntainen silta-koneistuskeskus edustaa muuttavaa teknologiaa nykyaikaisessa valmistuksessa ja on erityisesti suunniteltu käsittelyyn suurikokoisia osia erinomaisella tarkkuudella ja tehokkuudella. Pystysuuntainen silta-rakenne sijoittaa työkalupäätyksen pystysuoraan asentoon vaakasuuntaisen työpöydän yläpuolelle, mikä mahdollistaa johdonmukaisen tarkkuuden laajojen työkappaleiden käsittelyssä. Tämä suunnittelufilosofia on tullut välttämättömäksi teollisuuden aloilla, joissa vaaditaan korkeatoleranssisia toimintoja raskaille, ylisuurille komponenteille. Vertikaalisten silta-järjestelmien toimintaperiaatteen ymmärtäminen ja niiden parempien tulosten selittäminen auttaa valmistajia tekemään informoituja investointipäätöksiä, jotka vaikuttavat suoraan tuotannon laatuun ja toiminnalliseen kustannustehokkuuteen.
Valmistajille, jotka tuottavat suuria osia ilmailu-, puolustus-, energia- ja raskaskoneiden valmistusaloilla, oikean koneistusalustan valinta on ratkaisevan tärkeää. Pystysuora silta-rakenne tarjoaa selviä etuja perinteisiin vaakasuoriin tai pienempiin pystysuoriin järjestelmiin verrattuna. Sen jäykkä rakenne yhdistettynä älykkääseen pyörivän työkalun sijoittamiseen mahdollistaa monimutkaisten geometrioiden koneistamisen suurilla työkappaleilla ilman, että mittojen tarkkuus kärsii. Tässä artikkelissa käsitellään teknisiä perusteita, toiminnallisia etuja ja käytännön sovelluksia, jotka tekevät pystysuorasta silta-rakenteesta suositun valinnan tarkkuutta vaativissa teollisuusympäristöissä.
Pystysuoran sillan rakenteen ja suunnittelufilosofian ymmärtäminen
Perusrakenne ja pyörivän työkalun sijoittaminen
Pystysuuntainen silta-koneistuskeskus on erinomainen mekaaninen rakenne, joka on suunniteltu maksimoimaan vakaus ja tarkkuus pitkäkestoisissa leikkaustoimissa. Pystysuuntainen silta-kehikko ulottuu laajan vaakasuuntaisen työpöydän yli, ja kärkiasennelma on ripustettu tähän silta-rakenteeseen. Tämä yläasento poistaa tarpeen pitkistä ulokkeisista käsistä ja jakaa leikkausvoimat tasaisemmin koneen kehikolle. Tuloksena on pystysuuntainen silta-järjestelmä, joka säilyttää erinomaisen jäykkyyden myös voimakkaiden vaihtuvien kuormitusten alaisena – ominaisuus, joka on välttämätön suurten osien koneistuksessa, kun vaaditaan yhtenäistä pinnanlaatua ja tiukkia mittoja koko pitkän tuotantokauden ajan.
Pystysuora silta-tyyppinen rakenne tarjoaa periaatteellisesti paremman työalueen saavutettavuuden verrattuna tavanomaisiin portti-tyyppisiin järjestelmiin. Käyttäjät voivat sijoittaa erinomaisen suuria työkappaleita suoraan konepöydälle ilman esteitä yläpuolisista rakenteista. Tämä saavutettavuus on ratkaisevan tärkeää moniakselisten toimintojen asennuksessa suurikokoisille osille, jotka vaativat pääsyä useista suunnista. Nykyaikaiset pystysuorat silta-konekeskukset sisältävät servomoottorilla varustettuja lineaarisia akseleita, jotka liikuttavat kärkiasemaa tarkasti edistyneiden CNC-järjestelmien ohjaamana, mikä takaa toistettavuuden peräkkäisissä osissa ja erätuotantosykleissä.
Jäykkyys ja vakaus
Jäykkyys on perustavanlaatuinen suorituskykyeroja luovuttava tekijä pystysuorissa silta-rakenteissa, jotka käsittelevät suuria osia. Silta-rakenne toimii kuormankantavana kehiköllä, joka siirtää leikkausvoimat suoraan alaspäin pyörivän akselin tukisarakkeen kautta koneen perustukseen. Toisin kuin konsolirakenteissa, joissa leikkausvoimat aiheuttavat taivutuskuormia tuentasarakkeisiin, pystysuora silta-arkkitehtuuri jakaa nämä voimat aksiaalisesti, mikä vähentää huomattavasti taipumaa ja värähtelyä. Tämä rakenteellinen etu kasvaa entisestään työkappaleen mittojen ja leikkaussyvyyden kasvaessa, mikä tekee pystysuorasta silta-rakenteesta määritellyn valinnan tarkkuustyöhön erityisen suurilla työkappaleilla.
Lämmöntaloudellinen vakaus täydentää mekaanista jäykkyyttä pystysuorissa silta-työstökoneissa. Symmetrinen kehikon geometria ja massan tasaisempi jakautuminen varmistavat lämmön yhtenäisen absorboitumisen koneen rakenteen kautta. Kun työstö tuottaa lämpöenergiaa, pystysuora silta säilyttää mitallisen vakauden, koska lämpö hajoaa tasaisesti koko kehikossa eikä keskity paikallisesti. Suurikokoisten osien työstöön, joka vaatii mikrometrin tarkkuutta pitkien työstöjaksojen jälkeen, tämä lämmöntaloudellinen vakaus estää asteittaista sijaintipoikkeamaa, joka voi esiintyä vähemmän robusteissa koneiden suunnitteluratkaisuissa, mikä suojaa suoraan korkean tarkkuuden osavaatimusten investointia.
Suorituskykyominaisuudet suurten teollisten sovellusten käyttöön
Työstönopeus ja syöttönopeuden tarkkuus
Pystysuuntainen silta-koneistuskeskus tarjoaa erinomaista leikkuusuorituskykyä rakenteellisen jäykkyytensä ja edistyneen kärkikoneen teknologiansa yhdistelmän avulla. Nykyaikaiset pystysuuntaiset silta-järjestelmät käyttävät kärkikoneita muuttuvilla nopeuksilla, joita säädetään tarkasti digitaalisilla servojärjestelmillä, mikä mahdollistaa leikkuuparametrien optimoinnin tietylle materiaalille ja geometrialle. Suurten osien koneistuksessa vakion leikkuunopeuden ja syöttönopeuden käyttö pitkillä työkalupadoilla parantaa suoraan pinnanlaatua ja tekee työkalun kulutuksesta ennustettavampaa. Pystysuuntainen silta-arkkitehtuuri säilyttää nämä tarkkuusparametrit vastustamalla värähtelyjä ja taipumia, jotka muuten heikentäisivät leikkuun tarkkuutta liian suurikokoisissa työkappaleissa.
Syöttönopeuden säätö muuttuu erityisen tärkeäksi, kun suuria osia työstetään useiden työvuorojen tai tuotanteryhmien aikana. Pystysuora silta-asetelma mahdollistaa ohjelmoitavan syöttönopeuden optimoinnin, joka mukautuu materiaalin kovuuteen, työkalun kulumiseen ja pinnanlaatuvaatimuksiin. Nykyaikaisten pystysuorien silta-koneiden integroidut CNC-järjestelmät seuraavat jatkuvasti karan kuormitusta ja työkalun taipumista sekä säätävät syöttönopeutta automaattisesti optimaalisten leikkausolojen ylläpitämiseksi. Tämä sopeutuva säätömahdollisuus varmistaa, että tuotannon alussa valmistettujen suurten osien mitat ja pinnanlaatu ovat identtiset niiden osien kanssa, jotka valmistetaan tunteja tai päiviä myöhemmin – tämä yhdenmukaisuusvaatimus perustelee tarkkojen pystysuorien silta-koneiden hankinnan.
Mitallinen tarkkuus monimutkaisissa geometrioissa
Suurikokoiset osat sisältävät usein monimutkaisia sisäisiä kanaavia, vinotasoja ja usean tason ominaisuuksia, jotka vaativat erinomaista kolmiulotteista sijoitustarkkuutta. Pystysuora silta-koneistuskeskus täyttää tämän vaatimuksen moniakselisella interpoloinnilla, jota ohjataan kehittyneellä CNC-ohjelmoinnilla. Pystysuoran sillan työkalupää voidaan sijoittaa toistettavuudella yleensä 0,001 tuumaa tai paremmin, mikä mahdollistaa käyttäjien koneistaa monimutkaisia yksityiskohtia, joita ei voitaisi saavuttaa vähemmän jäykällä laitteistolla. Sovelluksissa, kuten ilmailumoottorikotelot, sukellusveneiden koteloit, tai suurten teollisten pumppukoteloitten valmistus, tämä mitallinen tarkkuus muodostuu kilpailuetulyönteen, ei vain valinnaiselle ominaisuudelle.
Suurten osien pinnanlaatu riippuu suoraan koneen kyvystä säilyttää vakioleikkauksen parametrit ja vähentää värähtelyihin perustuvaa työkalun särkäytystä. Pystysuora silta-arkkitehtuuri tarjoaa rakenteellisen perustan, joka on välttämätön optimaalisten pintojen saavuttamiseksi laajoilla työkappaleilla. Kun tämä yhdistetään korkearesoluutioisiin lineaarisiihin koodereihin, jotka antavat reaaliaikaista sijaintitietoa CNC-ohjaimelle, pystysuora silta-arkkitehtuuri mahdollistaa viimeistelytoimenpiteet, joissa pinnankarheusarvot ovat alle 0,8 mikroinchesia. Tämä ominaisuus poistaa usein toissijaiset viimeistelytoimenpiteet, mikä alentaa kokonaistyökappaleiden tuotantokustannuksia, vaikka tarkkojen pystysuorien silta-järjestelmien alkuinvestointi olisikin korkeampi.
Käyttöedut ja valmistustaloudelliset hyödyt
Asettelun tehokkuus ja työkaluhallinta
Pystysuuntaisen silta-koneistuskeskuksen käyttöönotto yksinkertaistaa suurten osien asennusta yhdistämällä useita koneistustoimintoja yhdeksi alustaksi. Pystysuuntainen silta-järjestelmä mahdollistaa työkappaleiden käsittelyn, johon perinteisillä laitteistoilla vaadittaisiin useita eri koneita. Nykyaikaisiin pystysuuntaisiin silta-koneistuskeskuksiin integroidut työkaluvaihtajat säilyttävät laajoja työkalukirjastoja ja valitsevat sekä sijoittavat leikkaustyökalut automaattisesti peräkkäisille toiminnoille. Tämä yhdistäminen vähentää suoraan toimintojen välistä asennusaikaa, minimoi työkappaleiden uudelleenasennusvirheet ja lyhentää käsittelyaikaa, joka perinteisesti pidentää suurten osien tuotannon läpimenoaikaa. Käyttäjät voivat suorittaa monimutkaisia koneistusjärjestelmiä, jotka muuten vaatisivat manuaalista puuttumista, mikä parantaa turvallisuutta ja ennustettavuutta aikataulussa.
Ennaltaehkäisevä huolto muuttuu yksinkertaisemmaksi, kun suurikokoisten osien tuotannossa otetaan käyttöön pystysuora silta-tekniikka. Saavutettava kärkikappaleen sijainti ja järjestelty hydrauliikka/pneumaattinen putkistointi mahdollistavat systemaattisen tarkastuksen ja komponenttien vaihdon valmistajan määrittämin vuorokausivälein. Tarkkuuden pystysuorassa sillassa integroidut lämpölaajenemiskompensaatiot jättävät huomioon kärkikappaleen lämpölaajenemisen automaattisesti, mikä varmistaa työkaluoffsettien pysymisen voimassa koko tuotantokierroksen ajan. Nämä systemaattiset huolto- ja kompensaatioprotokollat vähentävät ennaltamääräämätöntä käytöstäpoistoa ja estävät mittojen kasvamisen, joka voisi tehdä osin valmiista suurikokoisista osista romua, mikä suojaakin suoraan kalliilta tuotantokatkoksilta.
Kustannus osaa kohden ja tuotantomäärän talouteellisuus
Suurten osien teollisen koneenpurun taloudellisuus siirtyy suotuisasti pystysuuntaihin silta-ajoneuvoihin, kun tarkastellaan kokonaiskustannuksia osaa kohden eri tuotantomääriä. Vaikka pystysuuntaiset silta-ajoneuvot edellyttävät suurempaa alkupääomaa verrattuna pienempiin perinteisiin koneisiin, niiden kyky työstää monimutkaisia ominaisuuksia yhdessä asennuksessa vähentää merkittävästi työvoima- ja käsittelykustannuksia. Tuotannon läpimenoaika lyhenee, koska pystysuuntaiset silta-ajoneuvot suorittavat tehtävän tunneissa, kun useilla eri koneilla uudelleenasennuksen vaatima aika olisi päiviä. Valmistajille, jotka tuottavat suuria osia kilpailullisen hinnoittelun paineessa, tämä tehokkuusetu muodostaa usein markkinoilla voittavan kustannusrakenteen, joka oikeuttaa huomattavan laitteistosijoituksen.
Laadun yhdenmukaisuus, joka saavutetaan pystysuoralla silta-tekniikalla, vähentää hylkäysasteikkoa ja korjaustyökustannuksia, mikä parantaa lisäksi suurten osien valmistustaloutta. Tilastolliset laadunvalvontaprogrammit hyötyvät tarkkojen pystysuoraisten siltojen luonnollisesta mittatarkkuuden toistettavuudesta, mikä mahdollistaa tiukemman prosessin valvonnan ja vähemmän tarkastuksia. Kun pystysuora silta-koneistuskeskus tuottaa jatkuvasti suuria osia määritellyn toleranssialueen sisällä, alapuoliset kokoonpanotoiminnot muuttuvat ennustettavammiksi ja vähemmän työvoimavaltaisiksi. Asiakkaat saavat luottamusta osien laatuun, mikä usein johtaa tulevien tarkastusten tiukkuuden vähentämiseen ja nopeampaan tuotantovirran kulkemiseen heidän omien kokoonpanolinjojensa läpi. Nämä ketjureaktiot koko toimitusketjussa vahvistavat kilpailuetua, jonka valmistajat saavuttavat investoimalla laadukkaisiin pystysuoriin siltapalveluihin.
Pystysuoraisten silta-järjestelmien valinta ja käyttöönotto
Teknisten tietojen arviointi
Pystysuorien silta-työstökoneiden teknisten vaatimusten arviointi edellyttää tarkkaa työkappaleiden mittojen, toleranssivaatimusten ja odotettujen tuotantomäärien analyysiä. Tärkeimmät tekniset parametrit ovat pöydän kapasiteetti leveyden, syvyyden ja kantokyvyn suhteen, karan teho ja nopeusalue, nopeat siirtymänopeudet sekä sijoittelutarkkuus. Suurikokoisten osien käsittelyyn pystyvän pystysuoran sillan kantokyvyn on oltava selvästi suurempi kuin odotettu työkappaleen paino, samalla kun kiinnitysvoima on riittävä turvalliseen sijoitteluun leikkausta varten. Pystysuoran sillan nopeat siirtymänopeudet vaikuttavat suoraan leikkaustoimintojen väliseen tuottamattomaan aikaan, mikä tekee tästä parametrista tärkeän aikataulun optimoinnissa pienissä erissä tuotettavien suurikokoisten osien valmistuksessa. Pystysuoran sillan yhdessä toimivien edistyneiden CNC-ohjausjärjestelmien tulisi sisältää keskustelupohjaisia ohjelmointivaihtoehtoja ja simulointiohjelmistoja, jotka esikatselmoivat koneistusjärjestystä ennen osien tuotannon aloittamista, mikä vähentää asennusvirheitä ja nopeuttaa ensimmäisen osan hyväksyntää.
Pyörivän akselin lämpöhallintamahdollisuudet vaativat tarkkaa arviointia sovelluksissa, joissa valmistetaan suuria osia pitkien tuotantokierrosten aikana. Nykyaikaiset pystysuorat silta- järjestelmät sisältävät korkean suorituskyvyn jäähdytysjärjestelmiä, jotka pitävät pyörivän akselin lämpötilan tiukkojen käyttöikkunoiden sisällä ja säilyttävät siten lämpötilan vakauden, joka on välttämätöntä tarkkuuden saavuttamiseksi. Jäähdytysjärjestelmän kapasiteetin on vastattava odotettujen leikkaustoimintojen tuottamaa lämpöenergiaa, jotta lämpölaajeneminen pysyy merkityksettömänä koko tuotantoserian ajan. Ympäristöön integrointia koskeviin näkökohtiin kuuluvat sähköverkon vaatimukset, paineilman spesifikaatiot ja jäähdytysnesteiden poistoproseduurit, jotka on sovitettava käytettävissä olevan teollisuusinfrastruktuurin kanssa ennen pystysuorien silta-työkalukoneiden asennusta.
Integrointi olemassa oleviin tuotantotyönkulkuun
Onnistunut pystysuoran silta-akselin käyttöönotto vaatii järjestelmällistä integrointia olemassa olevien tuotantoprosessien ja laadunvarmistusprotokollien kanssa. Käyttäjäkoulutusohjelmien tulisi korostaa edistyneitä CNC-toimintoja ja tarkkuusvaatimuksia, jotka erottavat pystysuorat silta-akselit perinteisestä laitteistosta. Tilastollisen prosessin ohjauksen menetelmiä on säädettävä uudelleen ottaen huomioon pystysuoran silta-akselin teknologian mahdollistama parempi mitallinen tasaisuus: ohjausrajat on alennettava, mutta otoskoot on pidettävä tilastollisesti merkitsevinä. Ennaltaehkäisevän huollon aikataulut on määriteltävä selkeästi ja noudatettava johdonmukaisesti, jotta pystysuoran silta-akselin laitteisto toimii koko tuotantokauden ajan sen suunnitellun suorituskyvyn rajoissa.
Toimittajien koordinaatio saa yhä suuremman merkityksen, kun pystysuoria siltausjärjestelmiä otetaan käyttöön tuotantoverkostoihin, jotka kattavat useita tehtaita tai ulkoisia konepistokumppaneita. Ennen pystysuorien siltojen käyttöönottoa on määriteltävä standardoidut työkalut, kiinnitysjärjestelmät ja CNC-ohjelmointisäännöt, jotta osien siirto koneiden välillä on mahdollista tarvittaessa ilman viiveitä. Alkuvaiheen tuotannon kiihdytyksen aikana suoritettavat prosessikykytutkimukset vahvistavat, että pystysuorat siltausjärjestelmät tuovat odotettuja mittatarkkuusparannuksia edellisiin valmistusmenetelmiin verrattuna. Nämä systemaattiset käyttöönottoaskleet muuttavat pystysuoran siltausteknologian pelkästä pääomahankinnasta toiminnallisesti hyödynnettäväksi varaksi, joka parantaa mitattavasti valmistustaloutta suurten osien tuotannossa.
Usein kysytyt kysymykset
Mikä tekee pystysuorasta siltauskonepistosta paremman vaihtoehdon perinteisille vaakasuorille laitteille suurten osien käsittelyyn?
Pystysuuntainen silta-työkalukone tarjoaa paremman jäykkyyden, lämpötilavakauden vakauden ja työalueen saavutettavuuden verrattuna vaakasuuntaisiin tai pienempiin pystysuuntaisiin järjestelmiin. Yläpuolella sijaitseva pyörivä akseli poistaa konsolivoimat, jotka heikentävät tarkkuutta, mikä tekee pystysuuntaisista silta-järjestelmistä ihanteellisia suurten osien koneistukseen, jossa vaaditaan mikrometrin tarkkuutta. Asennusten yhdistäminen mahdollistaa monimutkaisten ominaisuuksien valmistuksen yhdessä asennuksessa, mikä vähentää käsittelyyn liittyviä virheitä ja tuotannon läpimenoaikaa suurten osien osalta.
Miten pystysuuntainen silta-teknologia vähentää suurten osien valmistuksen kokonaiskustannuksia?
Pystysuorat siltajärjestelmät yhdistävät useita koneistusoperaatioita, mikä vähentää huomattavasti työvoiman ja käsittelykustannuksia suurikokoisille osille. Parempi mitallinen tarkkuus alentaa hylkäysasteikkoa ja toissijaisia operaatioita, kun taas parantunut aikataulun ennustettavuus vähentää tuotantopinoihin sidottua käyttöpääomaa. Vaikka alustava laiteinvestointi on merkittävä, kustannus osaa kohden kasvaa nopeasti tuotannon määrän kasvaessa, mikä lopulta johtaa alhaisempaan kokonaistuotantokustannukseen verrattuna perinteisiin menetelmiin suurikokoisten osien tuotannossa.
Mitkä tekniset ominaisuudet valmistajien tulisi priorisoida arvioidessaan pystysuoria siltajärjestelmiä suurikokoisten osien sovelluksiin?
Tärkeisiin teknisiin ominaisuuksiin kuuluvat esimerkiksi karan kuormituskyky ja lämpövakaus pitkäkestoisissa leikkaustoimissa, CNC:n paikannustarkkuus ja toistettavuus, nopea siirtynopeus aikataulun tehokkuuden parantamiseksi sekä jäähdytysjärjestelmän kapasiteetti, joka vastaa odotettuja lämpökuormia. Pöydän mitat ja kuormitusluokka on valittava siten, että ne mahdollistavat suurimman odotetun työkappaleen käsittelyn, ja karjan teho tulisi ylittää vaadittu teho selkeästi, jotta työkalujen käyttöikä olisi optimaalinen. Edistyneet CNC-toiminnot, kuten ohjelman simulointi ja keskustelupohjaiset käyttöliittymät, nopeuttavat asennusta ja vähentävät ensimmäisen osan hylkäyksen riskiä suurten sarjojen osio-ohjelmien yhteydessä.
Sisällysluettelo
- Pystysuoran sillan rakenteen ja suunnittelufilosofian ymmärtäminen
- Suorituskykyominaisuudet suurten teollisten sovellusten käyttöön
- Käyttöedut ja valmistustaloudelliset hyödyt
- Pystysuoraisten silta-järjestelmien valinta ja käyttöönotto
-
Usein kysytyt kysymykset
- Mikä tekee pystysuorasta siltauskonepistosta paremman vaihtoehdon perinteisille vaakasuorille laitteille suurten osien käsittelyyn?
- Miten pystysuuntainen silta-teknologia vähentää suurten osien valmistuksen kokonaiskustannuksia?
- Mitkä tekniset ominaisuudet valmistajien tulisi priorisoida arvioidessaan pystysuoria siltajärjestelmiä suurikokoisten osien sovelluksiin?

