 EN
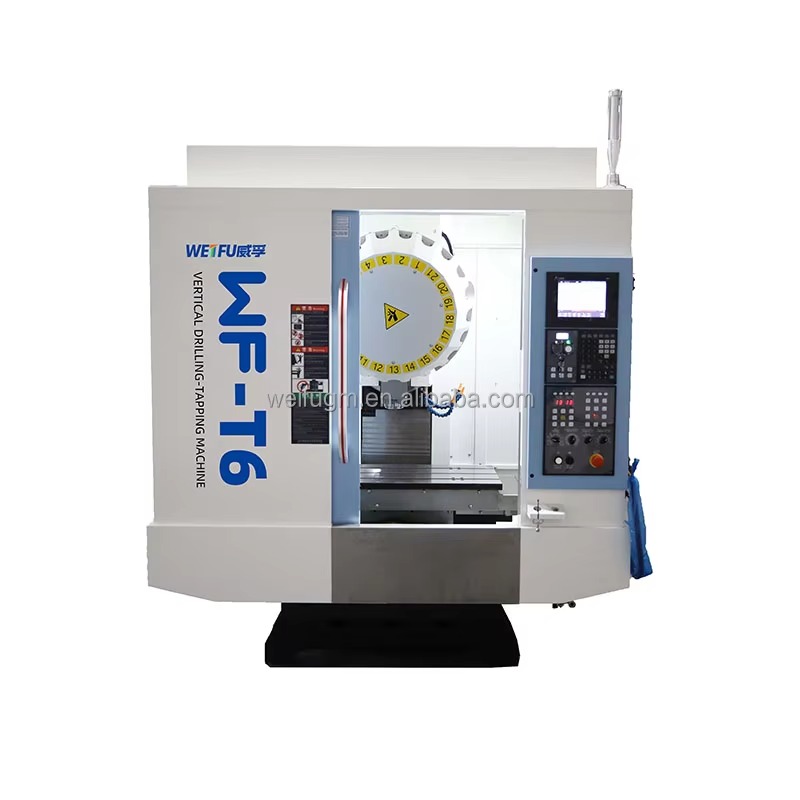
Vertikalių tiltų apdirbimo centras yra revoliucinė technologija šiuolaikinėje gamyboje, specialiai sukurtas didelio dydžio detalių apdirbimui išskirtinės tikslumo ir efektyvumo sąlygomis. Vertikalaus tilto konfigūracija padėjo pjovimo veleną vertikaliai virš horizontalios darbo lentos, leisdama įrenginiams užtikrinti nuolatinį tikslumą dideliuose darbo gabaluose. Šis projektavimo požiūris tapo būtinas pramonės šakoms, kur reikalingos aukštos tikslumo operacijos sunkioms ir permatomoms detalėms. Supratimas, kaip veikia vertikalių tiltų sistemos ir kodėl jos pasiekia geresnius rezultatus, padeda gamintojams priimti informuotus investicinius sprendimus, kurie tiesiogiai veikia gamybos kokybę ir operacinę sąnaudų naudingumą.
Gamintojams, kurie gamina didelio masto detales aviacijos ir kosmonautikos, krašto apsaugos, energetikos bei sunkiosios įrangos gamybos pramonėje, teisingo apdirbimo platformos pasirinkimas yra lemtingas. Vertikali tiltinė konfigūracija suteikia aiškių pranašumų prieš tradicinius horizontaliuosius ar mažesnius vertikaliuosius sprendimus. Jos standžia konstrukcija, sujungta su protinga špindelio padėtimi, leidžia operatoriams apdirbti sudėtingas geometrijas dideliuose darbo gabaluose, neprarandant matmeninės tikslumo. Šiame straipsnyje nagrinėjamos techninės pagrindos, eksploataciniai pranašumai ir praktinės taikymo sritys, dėl kurių vertikali tiltinė technologija tampa pageidaujama pasirinkimu tikslumo reikalaujančiose pramoninėse aplinkose.
Vertikalios tiltinės architektūros ir dizaino filosofijos supratimas
Pagrindinė konstrukcija ir špindelio padėtis
Vertikalaus tiltų apdirbimo centras turi ypatingą mechaninę išdėstymo schemą, skirtą maksimaliai padidinti stabilumą ir tikslumą ilgalaikiams pjovimo procesams. Vertikalus tiltas išsiplečia per didelį horizontalų darbo stalą, o špindelio agregatas pakabintas prie šios tiltinės konstrukcijos. Šis viršutinis pozicionavimas pašalina būtinybę naudoti ilgus konzolinius rankenas, todėl pjovimo jėgos pasiskirsto tolygiau visoje mašinos rėmo struktūroje. Tokiu būdu vertikalaus tilto sistema išlaiko išskitimą standumą net esant stipriems kintamiems apkrovimams – savybė, būtina apdirbant didelius detalių gabaritus, kai reikia nuolat išlaikyti vienodą paviršiaus šlifavimą ir tikslų matmenų laikymąsi ilgalaikiuose gamybos cikluose.
Vertikaliųjų tiltų konstrukcija iš esmės užtikrina geresnį darbo erdvės prieinamumą lyginant su įprastomis vartų tipo schemomis. Operatoriai gali tiesiogiai padėti išskliaustai didelius darbo objektus ant mašinos pagrindo, nes viršutiniai konstrukciniai elementai nekliudo. Šis prieinamumas tampa ypač svarbus, kai reikia paruošti daugiakampes operacijas didelio masto detalėms, kurios reikalauja prieigos iš kelių krypčių. Šiuolaikinėse vertikaliųjų tiltų centrinėse sistemose naudojamos servorinės tiesiaeigės ašys, kurios tiksliai judina verpeto agregatą, o jų veikimą valdo pažangūs CNC valdymo sistemos, užtikrinančios pakartotinumą tiek atskirų detalių, tiek visų serijų gamybos cikluose.
Sunkumo ir stabilumo veiksniai
Kietumas yra pagrindinis našumo skirtumas vertikalioms tiltinėms sistemoms, apdorojantiems didelio masto detales. Tiltinė konstrukcija pati veikia kaip apkrovos nešančia rėminė sistema, kuri tiesiogiai perduoda pjovimo jėgas žemyn per veržliavimo stulpą į mašinos pamatą. Skirtingai nuo konsolinės konstrukcijos, kur pjovimo jėgos sukuria lenkimo momentus atraminiuose stulpuose, vertikali tiltinė architektūra šias jėgas paskirsto ašiškai, žymiai sumažindama išlinkimą ir virpesius. Šis struktūrinis privalumas tampa vis labiau akivaizdus didėjant darbo detalės matmenims ir pjovimo gylis, todėl vertikali tiltinė technologija yra nurodyta kaip pasirinktina tikslaus apdorojimo didelio masto detalių atveju.
Šiluminė stabilumas papildo mechaninį standumą vertikaliuose tiltiniuose frezavimo centruose. Simetriška rėmo geometrija ir pasiskirstęs masės pasiskirstymas užtikrina vienodą šilumos absorbciją visoje mašinos konstrukcijoje. Kai frezavimas sukuria šiluminės energijos, vertikalus tiltas išlaiko matmeninę stabilumą, nes šiluma išsisklaido nuolat visame rėme, o ne susikaupia vietinėse srityse. Didelėms detalėms, kurios reikalauja mikronų tikslumo po ilgalaikių frezavimo ciklų, ši šiluminė stabilumas neleidžia laipsniškai pasislinkti padėčiai, kaip tai gali įvykti su mažiau patikimomis mašinų konstrukcijomis, tiesiogiai apsaugodamas investicijas į aukštos tikslumo detalės specifikacijas.
Našumo galimybės didelėms pramoninėms programoms
Pjovimo greitis ir padėties tikslumas
Vertikalių tiltų apdirbimo centras užtikrina išskilusią pjovimo našumą dėl savo konstrukcinės standumo ir pažangios verčiamosios ašies technologijos derinio. Šiuolaikinės vertikaliosios tiltų sistemos valdo verčiamąsias ašis kintamo dažnio režimu, tiksliai reguliuojamomis skaitmeninėmis servosistemomis, todėl operatoriai gali optimizuoti pjovimo parametrus konkrečioms medžiagų ir geometrijos kombinacijoms. Apdirbant didelio masto detalių, galimybė visą ilgą įrankio judėjimo trajektoriją palaikyti nuolatinį pjovimo greitį ir padavimą tiesiogiai lemia aukštesnę paviršiaus baigimo kokybę ir numatytą įrankių tarnavimo trukmę. Vertikalių tiltų architektūra išlaiko šiuos tikslumą užtikrinančius parametrus, neleisdama vibracijoms ir išlinkimams, kurie kitu atveju pablogintų pjovimo vientisumą permatomose detalėse.
Padavimo našumo valdymas tampa ypač svarbus apdirbant didelio masto detales per kelias darbo pamatas ar gamybos partijas. Vertikali tiltinė konfigūracija leidžia programuojamą padavimo našumo optimizavimą, kuris prisitaiko prie medžiagos kietumo, įrankio nusidėvėjimo eigą ir paviršiaus baigimo reikalavimų. Šiuolaikiniuose vertikaliuose tiltiniuose įrenginiuose integruotos CNC sistemos nuolat stebi verpetilo apkrovą ir įrankio išlinkimą, automatiškai reguliuodamos padavimo našumą, kad būtų išlaikytos optimalios pjovimo sąlygos. Ši adaptacinio valdymo galimybė užtikrina, kad didelio masto detalės, pagamintos gamybos ciklo pradžioje, turėtų tokias pačias matmenines ir paviršiaus charakteristikas kaip ir po valandų ar dienų pagamintos detalės – ši vientisumo sąlyga ir pateisina investicijas į tikslų vertikalių tiltinį įrangą.
Matmeninė tikslumas sudėtingose geometrijose
Dideli detalės dažnai turi sudėtingus vidinius kanalus, pasviras paviršius ir daugiaplokštumines savybes, kurios reikalauja išskiltingos trimatės pozicionavimo tikslumo. Vertikaliųjų tiltų frezavimo centras šį reikalavimą tenkina naudodamas daugiakampių ašių interpoliaciją, kurią valdo sudėtinga CNC programinė įranga. Vertikalaus tilto verpetas gali būti pozicionuojamas su pakartotinumo tikslumu, paprastai ne mažesniu nei 0,0254 mm arba geriau, leisdama operatoriams apdirbti sudėtingas smulkmenas, kurios būtų neįmanoma pasiekti mažiau standžioje įrangoje. Tokioms aplikacijoms kaip aviacijos variklių korpusai, povandeninių laivų korpusai ar dideli pramoniniai siurbliai, šis matmeninis tikslumas tampa konkurencinės būtinybės, o ne pasirinktinė savybė.
Didžiųjų detalių paviršiaus apdorojimo kokybė tiesiogiai priklauso nuo mašinos gebėjimo palaikyti nuolatinius pjovimo parametrus ir sumažinti virpesių sukeltą įrankio drebėjimą. Vertikali tiltinė konstrukcija suteikia struktūrinę pagrindą, būtiną optimaliam paviršiaus apdorojimui visame platumoje esančiame darbo gabalyje. Kai ji sujungiama su didelės raiškos tiesiaeigiais koduotuvais, kurie realiuoju laiku perduoda padėties informaciją CNC valdymo sistemai, vertikali tiltinė technologija leidžia atlikti baigiamąjį apdorojimą, kurio metu pasiekiamos paviršiaus šiurkštumo reikšmės mažesnės nei 0,8 mikcolio. Ši galimybė dažnai pašalina antrines baigiamąsias apdorojimo operacijas, todėl bendros detalės gamybos sąnaudos mažėja, nepaisant didesnių pradinių įrangos investicijų, susijusių su tikslia vertikalia tiltine sistema.
Eksploataciniai privalumai ir gamybos ekonomika
Paruošimo efektyvumas ir įrankių valdymas
Vertikalaus tiltinio centro įdiegimas supaprastina didelės apimties detalių paruošimo procesą, sujungdamas kelias apdirbimo operacijas vienoje platformoje. Vertikalus tiltinis sistema priima darbo gabalus, kuriems naudojant įprastas įrangos konfigūracijas reikėtų juos keisti keliuose įrenginiuose. Šiuolaikiniuose vertikaliuose tiltiniuose centruose integruoti įrankių keitikliai palaiko išplėstines įrankių bibliotekas ir automatiškai parenka bei pozicionuoja pjovimo įrankius sekminėms operacijoms. Toks sujungimas tiesiogiai sumažina pertraukų tarp operacijų trukmę, mažina darbo gabalų perkėlimo klaidas ir trumpina apdorojimo laiką, kuris tradiciškai padidina gamybos ciklo trukmę didelės apimties detalėms. Operatoriai gali vykdyti sudėtingas apdirbimo sekas, kurios kitu atveju reikalautų rankinio įsikišimo, tuo pat metu pagerindami saugą ir numatomo grafiko tikslumą.
Preventyvinis techninės priežiūros procesas tampa paprastesnis, taikant vertikaliąją tiltinę technologiją didelės apimties detalių gamybai. Lengvai pasiekiamas verpeto vietos įrengimas ir suporančios hidraulinės/pneuminės linijos leidžia sistemingai tikrinti įrangą ir keisti komponentus pagal gamintojo nustatytus intervalus. Tikslausios vertikaliųjų tiltų valdymo sistemos integruotos šiluminio išsiplėtimo kompensavimo sistemos automatiškai atsižvelgia į verpeto šiluminį išsiplėtimą, užtikrindamos, kad įrankių poslinkiai išliktų galiojantys visą gamybos ciklą. Šie sistemingi techninės priežiūros ir kompensavimo protokolai sumažina nenuspėtą prastovą ir neleidžia matmenų augimui, kuris gali padaryti dalinai pagamintas didelės apimties detales netinkamas naudoti, tiesiogiai apsaugodami nuo brangių gamybos pertraukų.
Kaina vienai detalei ir gamybos apimties ekonomika
Didelės detalės apdirbimo ekonomika palankiai keičiasi link vertikalių tiltinių sistemų, kai analizuojama bendra kaina vienai detalei įvairiose gamybos apimties scenarijų sąlygomis. Nors vertikalių tiltinių įrenginių pradinė investicija yra didesnė nei mažesnių įprastų mašinų, galimybė apdirbti sudėtingas savybes viename nustatyme žymiai sumažina darbo jėgos ir pervežimo sąnaudas. Gamybos ciklo trukmė sutrumpėja, nes vertikalių tiltinių sistemos užbaigia darbus per valandas, o tą patį reikėtų atlikti per kelias dienas, daug kartų perstatant detalių į įvairias mašinas. Gamintojams, kurie gamina didelės apimties detales esant konkurencinėms kainų sąlygoms, šis efektyvumo pranašumas dažnai lemia rinkoje laimėjančias kainų struktūras, kurios pateisina didelę įrangos investiciją.
Kokybės nuoseklumas, pasiekiamas naudojant vertikaliąją tiltinę technologiją, sumažina broko normas ir perdaromųjų darbų išlaidas, taip toliau gerindamas gamybos ekonomiką didelės apimties detalių atveju. Statistinio kokybės valdymo programos naudojasi tikslaus vertikalaus tilto sistemose būdinga matmenine pakartojamumu, leidžiančia griežtesnį procesų valdymą ir mažesnius patikrinimų reikalavimus. Kai vertikalaus tilto apdirbimo centras nuolat gamina didelės apimties detales nustatytoje tolerancijų juostoje, žemesnės grandies surinkimo operacijos tampa prognozuojamesnės ir reikalauja mažiau darbo jėgos. Klientai įgyja pasitikėjimą detalės kokybe, dažnai sumažindami įeinančių prekių tikrinimo griežtumą ir leisdami greitesnį gamybos srautą savo pačių surinkimo linijose. Šie kaskadiniai privalumai visoje tiekimo grandinėje stiprina konkurencinį pranašumą, kurį pasiekia gamintojai, investuojantys į aukštos kokybės vertikaliuosius tiltus.
Vertikaliųjų tiltų sistemų parinkimas ir įdiegimas
Techninių specifikacijų įvertinimas
Vertikalių tiltų specifikacijų vertinimui reikia atidžiai išanalizuoti darbo detalės matmenis, leistinų nuokrypių reikalavimus ir numatomus gamybos apimtis. Pagrindiniai techniniai parametrai apima stalo talpą pagal plotį, gylį ir naudingąją apkrovą, verpeto galios ir sukimosi dažnio diapazoną, greitąjį poslinkio greitį bei pozicionavimo skiriamąją gebą. Didelėms detalėms vertikalaus tilto naudingoji apkrova turi žymiai viršyti numatomą darbo detalės svorį, tuo pat metu užtikrindama pakankamą tvirtinimo jėgą, kad detalė būtų saugiai laikoma pjovimo metu. Vertikalaus tilto greitasis poslinkis tiesiogiai veikia neaktyvų laiką tarp pjovimo operacijų, todėl šis parametras yra svarbus grafiko optimizavimui mažomis serijomis gaminant didelės apimties detales. Vertikaliame tilte integruotos pažangios CNC valdymo sistemos turėtų apimti pokalbių režimu programuojamas galimybes ir imitacinę programinę įrangą, kuri leidžia peržiūrėti apdirbimo sekas dar prieš pradedant gaminti detalę, taip sumažinant paruošimo klaidas ir pagreitinant pirmosios detalės patvirtinimą.
Sukimo įrenginio šiluminio valdymo galimybės reikalauja išsamių vertinimų taikant ilgalaikius gamybos ciklus didelio masto detalių gamybai. Šiuolaikiniai vertikalūs tiltiniai įrenginiai įtraukia aukštos našumo aušinimo skysčio sistemas, kurios palaiko sukimo įrenginio temperatūrą ribotose darbo ribose, užtikrindamos šiluminę stabilumą, būtiną matmenų tikslumui. Aušinimo sistemos našumas turi atitikti šiluminę energiją, kurią generuoja numatyti pjovimo procesai, kad šiluminis išsiplėtimas liktų nepastebimas visoje gamybos partijoje. Aplinkos integravimo aspektai apima elektros tiekimo reikalavimus, suspausto oro specifikacijas ir aušinimo skysčių šalinimo protokolus, kurie turi būti suderinti su esama įmonės infrastruktūra prieš montuojant vertikaliuosius tiltinius įrenginius.
Integracija su esamais gamybos darbo srautais
Sėkmingas vertikalaus tiltinio įrenginio įdiegimas priklauso nuo sistemingo jo integravimo su esamais gamybos darbo procesais ir kokybės užtikrinimo protokolais. Operatorių mokymo programose reikėtų pabrėžti pažangias CNC galimybes ir tikslumo reikalavimus, kurie skiria vertikaliuosius tiltinius įrenginius nuo įprastų įrangos tipų. Statistinio proceso valdymo procedūros turi būti perkalibruotos, kad būtų atsižvelgta į aukštesnę matmeninę nuoseklumą, kurią leidžia vertikaliųjų tiltinių technologijų naudojimas – tai reiškia, kad kontrolės ribos turi būti sumažintos žemyn, tačiau išlaikant statistiškai reikšmingus imčių dydžius. Profilaktinės priežiūros grafikai turi būti aiškiai nustatyti ir nuolat laikomasi jų, kad vertikalusis tiltinis įrenginys visą savo naudingą gyvavimo trukmę veiktų savo projektuotame našumo intervale.
Tiekant tiek vertikalių tiltų sistemas į gamybos tinklus, kurie apima kelis įrenginius arba išorės apdirbimo partnerius, tiekėjų koordinavimas tampa vis svarbesnis. Prieš pradedant diegti vertikalių tiltų sistemas, turėtų būti nustatyta standartinė įrankių, detalių tvirtinimo sistemų ir CNC programavimo konvencijų sistema, kad būtų galima be trukdžių perduoti dalis tarp įrenginių, kai tai būtina. Pradinės gamybos paleidimo metu atliktos procesų gebėjimo studijos patvirtina, kad vertikalių tiltų sistemos užtikrina numatytą matmeninę tikslumą, viršijančią ankstesnių gamybos metodų rezultatus. Šie sistemingi įdiegimo veiksmai paverčia vertikalių tiltų technologiją ne tik kapitalo įsigijimu, bet ir operaciniais aktyvais, kurie matuojamai pagerina gamybos ekonomiką didelės apimties detalių gamyboje.
Dažniausiai užduodami klausimai
Kas daro vertikalių tiltų apdirbimo centrą geresnį už įprastus horizontalius įrenginius didelės apimties detalių apdirbimui?
Vertikalių tiltų įranga užtikrina aukštesnį standumą, šiluminę stabilumą ir geresnį prieigą prie darbo erdvės lyginant su horizontalia ar mažesnėmis vertikaliomis sistemomis. Virš galinės ašies esanti verpetinė padėtis pašalina išsikišimo jėgas, kurios sumažina tikslumą, todėl vertikalūs tiltų sistemos yra idealios didelio masto detalių apdirbimui, reikalaujančiam mikroninės tikslumo nuoseklumo. Susijungus paruošimo etapams galima sudėtingas savybes apdoroti viename paruošime, sumažinant dėl detalės perkėlimo kylančias klaidas ir gamybos ciklo trukmę didelio masto detalėms.
Kaip vertikalių tiltų technologija sumažina didelio masto detalių gamybos bendrąsias sąnaudas?
Vertikalūs tiltiniai sistemos sujungia kelias apdirbimo operacijas, žymiai sumažindamos darbo ir pervežimo sąnaudas kiekvienam didelio masto detaliui. Aukštesnė matmenų nuoseklumas sumažina broko normas ir papildomų operacijų poreikį, o gerėjanti gamybos grafiko numatymo tikslumas sumažina darbo kapitalą, įstrigusį gamybos eilėse. Nors pradinės įrangos investicijos yra reikšmingos, kainos vienam gaminiamam vienetui pranašumai kaupiasi greitai didėjant gamybos apimčiai, galiausiai užtikrindami žemesnę bendrą gamybos kainą palyginti su tradicinėmis metodikomis didelio masto detalių gamyboje.
Kokius techninius parametrus gamintojai turėtų pirmiausia vertinti įvertindami vertikalių tiltinių sistemų tinkamumą didelio masto detalių gamybai?
Svarbiausi techniniai parametrai apima verpstės apkrovos talpą ir šiluminę stabilumą ilgalaikėms pjovimo operacijoms, CNC pozicionavimo skiriamąją gebą ir pakartojamumą, greitą judėjimo greitį, kad būtų pasiektas efektyvus gamybos grafikas, bei aušinimo sistemos talpą, atitinkančią numatomas šilumines apkrovas. Stalo matmenys ir apkrovos reitingas turi leisti tvirtinti didžiausius numatomus darbo gabalus, o verpstės galia turėtų žymiai viršyti reikalavimus, kad būtų užtikrintas optimalus įrankių tarnavimo laikas. Šiuolaikinės CNC funkcijos, įskaitant programų modeliavimą ir dialogines sąsajas, pagreitina paruošimą ir sumažina pirmojo gaminio atmestimo riziką didelės apimties detalių gamybos programose.
Turinys
- Vertikalios tiltinės architektūros ir dizaino filosofijos supratimas
- Našumo galimybės didelėms pramoninėms programoms
- Eksploataciniai privalumai ir gamybos ekonomika
- Vertikaliųjų tiltų sistemų parinkimas ir įdiegimas
-
Dažniausiai užduodami klausimai
- Kas daro vertikalių tiltų apdirbimo centrą geresnį už įprastus horizontalius įrenginius didelės apimties detalių apdirbimui?
- Kaip vertikalių tiltų technologija sumažina didelio masto detalių gamybos bendrąsias sąnaudas?
- Kokius techninius parametrus gamintojai turėtų pirmiausia vertinti įvertindami vertikalių tiltinių sistemų tinkamumą didelio masto detalių gamybai?

