 EN
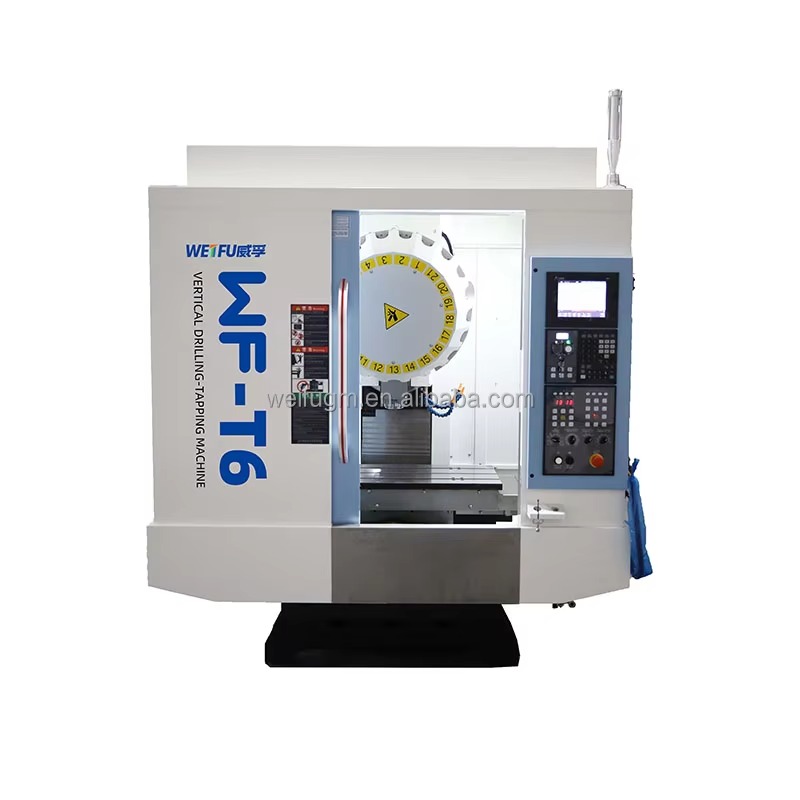
Das vertikale Brücken-Bearbeitungszentrum stellt eine bahnbrechende Technologie in der modernen Fertigung dar, die speziell für die präzise und effiziente Bearbeitung großformatiger Werkstücke entwickelt wurde. Bei einer vertikalen Brückenkonfiguration befindet sich die Frässpindel senkrecht über einem horizontalen Werkstücktisch – eine Anordnung, die es ermöglicht, auch bei sehr großen Werkstücken eine konstant hohe Genauigkeit zu gewährleisten. Diese Konstruktionsphilosophie ist mittlerweile unverzichtbar für Branchen, die hochgenaue Bearbeitungsprozesse an schweren und übergroßen Komponenten erfordern. Ein fundiertes Verständnis dafür, wie vertikale Brückensysteme funktionieren und warum sie überlegene Ergebnisse liefern, unterstützt Hersteller dabei, fundierte Investitionsentscheidungen zu treffen, die sich unmittelbar auf die Produktionsqualität sowie die betriebliche Kostenwirksamkeit auswirken.
Für Hersteller, die großformatige Bauteile in Branchen wie Luft- und Raumfahrt, Verteidigung, Energie und Schwergerätebau fertigen, ist die Auswahl der richtigen Bearbeitungsplattform entscheidend. Die vertikale Brückenkonfiguration bietet klare Vorteile gegenüber herkömmlichen horizontalen oder kleineren vertikalen Aufbauten. Ihre steife Konstruktion in Kombination mit intelligenter Spindelpositionierung ermöglicht es Bedienern, komplexe Geometrien an umfangreichen Werkstücken zu bearbeiten, ohne die Maßgenauigkeit zu beeinträchtigen. Dieser Artikel beleuchtet die technischen Grundlagen, betrieblichen Vorteile sowie praktischen Anwendungen, die die vertikale Brückentechnologie zur bevorzugten Wahl in präzisionsorientierten industriellen Umgebungen machen.
Grundlagen der vertikalen Brückenarchitektur und der zugrunde liegenden Konstruktionsphilosophie
Kernstruktur und Spindelpositionierung
Eine vertikale Brücken-Bearbeitungszentrum verfügt über ein charakteristisches mechanisches Layout, das darauf ausgelegt ist, Stabilität und Präzision während langer Zerspanungsoperationen zu maximieren. Der vertikale Brückenrahmen erstreckt sich über einen großen horizontalen Werkstatttisch, wobei die Spindelbaugruppe an dieser Brückenstruktur aufgehängt ist. Diese oberhalb angeordnete Position macht lange auskragende Arme überflüssig und verteilt die Zerspanungskräfte gleichmäßiger über den Maschinenrahmen. Das Ergebnis ist ein vertikales Brückensystem, das selbst unter schweren intermittierenden Lasten eine außergewöhnliche Steifigkeit bewahrt – eine Eigenschaft, die unverzichtbar ist, wenn großformatige Teile bearbeitet werden, die über längere Produktionsläufe hinweg eine konsistente Oberflächenbeschaffenheit und enge Maßtoleranzen erfordern.
Das vertikale Brückendesign bietet von Natur aus eine überlegene Zugänglichkeit des Arbeitsraums im Vergleich zu herkömmlichen Portalanordnungen. Bediener können außergewöhnlich große Werkstücke direkt auf dem Maschinenbett positionieren, ohne dass überhängende Strukturen stören. Diese Zugänglichkeit wird entscheidend bei der Einrichtung von Mehrachsen-Bearbeitungen an großformatigen Teilen, die Zugriff aus mehreren Richtungen erfordern. Moderne vertikale Brückenbearbeitungszentren verfügen über servogesteuerte lineare Achsen, die die Spindelbaugruppe mit Präzision bewegen, gesteuert durch fortschrittliche CNC-Systeme – dies gewährleistet Wiederholgenauigkeit bei nachfolgenden Einzelteilen sowie bei Serienfertigungszyklen.
Steifigkeits- und Stabilitätsfaktoren
Steifigkeit stellt den grundlegenden Leistungsunterschied für vertikale Brückensysteme dar, die großformatige Werkstücke bearbeiten. Die Brückenstruktur selbst fungiert als tragender Rahmen, der Schnittkräfte direkt über die Spindelsäule nach unten in das Maschinenfundament ableitet. Im Gegensatz zu Kragarmkonstruktionen, bei denen Schnittkräfte Momentbelastungen auf die Stützsäulen erzeugen, verteilt die vertikale Brückenarchitektur diese Kräfte axial und reduziert dadurch Verformung und Vibration deutlich. Dieser strukturelle Vorteil wird umso ausgeprägter, je größer die Werkstückabmessungen und die Schnitttiefen werden – weshalb die vertikale Brückentechnologie die vorgegebene Wahl für präzise Bearbeitung wirklich großformatiger Werkstücke ist.
Thermische Stabilität ergänzt die mechanische Steifigkeit bei vertikalen Brücken-Bearbeitungszentren. Die symmetrische Rahmengeometrie und die gleichmäßige Massenverteilung gewährleisten eine homogene Wärmeaufnahme über die gesamte Maschinenstruktur. Wenn beim Zerspanen thermische Energie entsteht, behält die vertikale Brücke ihre Maßhaltigkeit bei, da die Wärme gleichmäßig im gesamten Rahmen abgeführt wird, anstatt sich auf lokal begrenzte Bereiche zu konzentrieren. Bei großformatigen Werkstücken, die nach langen Zerspanungszyklen eine Genauigkeit im Mikrometerbereich erfordern, verhindert diese thermische Stabilität das schleichende Positionsdriften, das bei weniger robusten Maschinenkonstruktionen auftreten kann, und schützt damit direkt die Investition in hochgenaue Teilespezifikationen.
Leistungsmerkmale für großtechnische industrielle Anwendungen
Zerspanungsgeschwindigkeit und Vorschubgenauigkeit
Das vertikale Brücken-Bearbeitungszentrum bietet außergewöhnliche Schnittleistung durch die Kombination aus struktureller Steifigkeit und fortschrittlicher Spindeltechnologie. Moderne vertikale Brücken-Systeme betreiben Spindeln mit variablen Drehzahlen, die präzise durch digitale Servosysteme gesteuert werden; dadurch können Bediener die Schnittparameter für spezifische Material- und Geometriekombinationen optimieren. Bei der Bearbeitung großformatiger Werkstücke führt die Fähigkeit, über längere Werkzeugwege hinweg konstante Schnittgeschwindigkeit und Vorschubgeschwindigkeit anzuwenden, direkt zu einer hervorragenden Oberflächenqualität und einer vorhersehbaren Werkzeuglebensdauer. Die vertikale Brücken-Architektur bewahrt diese Präzisionsparameter, indem sie Schwingungen und Verformungen widersteht, die andernfalls die Konsistenz des Schnitts bei übergroßen Werkstücken beeinträchtigen würden.
Die Steuerung der Vorschubgeschwindigkeit wird besonders kritisch, wenn großformatige Werkstücke über mehrere Schichten oder Produktionschargen hinweg bearbeitet werden. Eine vertikale Brückenkonfiguration ermöglicht eine programmierbare Optimierung der Vorschubgeschwindigkeit, die sich an die Materialhärte, den Verschleißfortschritt des Werkzeugs und die Anforderungen an die Oberflächenqualität anpasst. Die CNC-Systeme, die in moderne vertikale Brückenmaschinen integriert sind, überwachen kontinuierlich die Spindellast und die Werkzeugverformung und passen die Vorschubgeschwindigkeiten automatisch an, um optimale Zerspanungsbedingungen aufrechtzuerhalten. Diese adaptive Steuerungsfunktion stellt sicher, dass großformatige Werkstücke, die zu Beginn einer Fertigungscharge hergestellt werden, identische maßliche und oberflächliche Eigenschaften aufweisen wie Werkstücke, die Stunden oder Tage später fertiggestellt werden – eine Konsistenzanforderung, die die Investition in präzise vertikale Brückenmaschinen rechtfertigt.
Maßgenauigkeit bei komplexen Geometrien
Große Bauteile weisen häufig komplexe innere Kanäle, schräge Flächen und Merkmale mit mehreren Ebenen auf, die eine außergewöhnliche Genauigkeit bei der dreidimensionalen Positionierung erfordern. Die vertikale Brückenfräsmaschine erfüllt diese Anforderung durch eine Mehrachsen-Interpolation, die von einer hochentwickelten CNC-Programmierung gesteuert wird. Die vertikale Brückenspindel lässt sich typischerweise mit einer Wiederholgenauigkeit von 0,001 Zoll oder besser positionieren, wodurch Bediener feinste Details bearbeiten können, die an weniger steifen Maschinen unmöglich wären. Für Anwendungen wie Luftfahrt-Motorblöcke, U-Boot-Gehäuse oder große industrielle Pumpengehäuse wird diese Maßgenauigkeit zu einer Wettbewerbsnotwendigkeit – und nicht zu einer optionalen Funktion.
Die Oberflächenqualität bei großformatigen Teilen hängt unmittelbar von der Fähigkeit der Maschine ab, konstante Schnittparameter aufrechtzuerhalten und vibrationsbedingtes Werkzeugrattern zu minimieren. Das vertikale Brückendesign bietet die strukturelle Grundlage, die für optimale Oberflächenqualität über große Werkstückbereiche erforderlich ist. In Kombination mit hochauflösenden linearen Messsystemen, die dem CNC-Steuergerät in Echtzeit Positionsdaten liefern, ermöglicht die Vertikalbrückentechnologie Bearbeitungsvorgänge, die Oberflächenrauheiten unter 0,8 Mikrozoll erzielen. Diese Leistungsfähigkeit macht sekundäre Nachbearbeitungsschritte häufig überflüssig und senkt so die gesamten Fertigungskosten pro Teil – trotz der höheren Anfangsinvestition, die mit präzisen Vertikalbrückensystemen verbunden ist.
Betriebliche Vorteile und Fertigungswirtschaftlichkeit
Einrichtungseffizienz und Werkzeugmanagement
Die Implementierung einer vertikalen Brücken-Bearbeitungszentrum-Struktur optimiert den Rüstprozess für Großteile, indem mehrere Bearbeitungsvorgänge auf einer einzigen Plattform zusammengefasst werden. Ein vertikales Brückensystem ermöglicht die Aufnahme von Werkstücken, die bei herkömmlichen Maschinenkonfigurationen eine Positionierung an mehreren Maschinen erfordern würden. In moderne vertikale Brücken-Bearbeitungszentren integrierte Werkzeugwechsler verwalten umfangreiche Werkzeugbibliotheken und wählen sowie positionieren automatisch Schneidwerkzeuge für sequenzielle Operationen. Diese Zusammenfassung reduziert direkt die Rüstzeit zwischen den einzelnen Bearbeitungsschritten, minimiert Fehler durch erneutes Positionieren der Werkstücke und verringert die Handlingszeit, die traditionell die Durchlaufzeiten für Großteile verlängert. Bediener können komplexe Bearbeitungsabläufe ausführen, die andernfalls manuelles Eingreifen erfordern würden – was sowohl die Sicherheit erhöht als auch die Vorhersagbarkeit der Produktionsplanung verbessert.
Präventive Wartung wird einfacher, wenn bei der Großserienfertigung von Teilen die Vertikalbrückentechnologie eingesetzt wird. Die leicht zugängliche Spindellage und die übersichtliche Hydraulik-/Pneumatikverrohrung ermöglichen eine systematische Inspektion und den Austausch von Komponenten gemäß den vom Hersteller vorgegebenen Intervallen. In die präzisen Vertikalbrückensteuerungen integrierte Kompensationssysteme für thermisches Wachstum berücksichtigen automatisch die thermische Ausdehnung der Spindel, sodass Werkzeugkorrekturen über gesamte Produktionsläufe hinweg gültig bleiben. Diese systematischen Wartungs- und Kompensationsprotokolle reduzieren ungeplante Ausfallzeiten und verhindern das dimensionsmäßige Wachstum, das halbfertige Großteile unbrauchbar machen könnte; dadurch werden kostspielige Produktionsunterbrechungen direkt vermieden.
Kosten pro Teil und Wirtschaftlichkeit der Produktionsmenge
Die Wirtschaftlichkeit der großformatigen Teilebearbeitung verschiebt sich zugunsten vertikaler Brückensysteme, wenn die Gesamtkosten pro Teil über verschiedene Produktionsvolumenszenarien hinweg analysiert werden. Obwohl vertikale Brückenanlagen eine höhere Anfangsinvestition erfordern als kleinere konventionelle Maschinen, reduziert die Fähigkeit, komplexe Merkmale in einer einzigen Aufspannung zu bearbeiten, die Arbeits- und Handhabungskosten drastisch. Die Durchlaufzeiten sinken, weil vertikale Brückensysteme in Stunden abschließen, was bei mehreren Maschinen durch wiederholtes Neupositionieren Tage erfordern würde. Für Hersteller, die großformatige Teile unter starkem Preiswettbewerbsdruck fertigen, führt dieser Effizienzvorteil häufig zu marktführenden Kostenstrukturen, die die erhebliche Investition in die Anlagen rechtfertigen.
Die durch die vertikale Brückentechnologie erreichte Qualitätskonsistenz senkt Ausschussraten und Nacharbeitungskosten und verbessert so zusätzlich die Fertigungswirtschaftlichkeit bei Großteilen. Statistische Qualitätskontrollprogramme profitieren von der dimensionsgetreuen Wiederholgenauigkeit, die präzisen vertikalen Brückensystemen inhärent ist, wodurch eine engere Prozesskontrolle und geringere Prüfanforderungen ermöglicht werden. Wenn eine vertikale Brücken-Bearbeitungszentrale Großteile konsistent innerhalb der vorgegebenen Toleranzbereiche fertigt, werden nachgelagerte Montageprozesse vorhersehbarer und weniger arbeitsintensiv. Kunden gewinnen Vertrauen in die Teilequalität, was häufig zu einer Absenkung der Strenge bei der Eingangsprüfung führt und einen schnelleren Produktionsfluss durch eigene Montagelinien ermöglicht. Diese sich über die gesamte Lieferkette hinweg verstärkenden Vorteile untermauern den Wettbewerbsvorteil, den Hersteller durch Investitionen in hochwertige vertikale Brückenplattformen erzielen.
Auswahl und Implementierung vertikaler Brückensysteme
Bewertung technischer Spezifikationen
Die Bewertung der Spezifikationen für Vertikalbrücken erfordert eine sorgfältige Analyse der Werkstückabmessungen, der Toleranzanforderungen und der prognostizierten Produktionsmengen. Zu den wichtigsten technischen Parametern zählen die Tischkapazität hinsichtlich Breite, Tiefe und Tragfähigkeit, die Spindelleistung und der Drehzahlbereich, die Schnellvorschubgeschwindigkeiten sowie die Positionierauflösung. Bei großformatigen Teilen muss die Tragfähigkeit der Vertikalbrücke deutlich über dem erwarteten Werkstückgewicht liegen, um gleichzeitig ausreichende Spannkraft für eine sichere Positionierung während des Zerspanens zu gewährleisten. Die Schnellvorschubgeschwindigkeit der Vertikalbrücke beeinflusst unmittelbar die nichtproduktive Zeit zwischen den Zerspanungsvorgängen; diese Spezifikation ist daher entscheidend für die Terminoptimierung bei Kleinserienfertigung großer Teile. Moderne CNC-Steuerungen, die in die Vertikalbrücke integriert sind, sollten Gesprächsprogrammieroptionen sowie Simulationssoftware enthalten, die die Zerspanungsabläufe vor Beginn der Teilefertigung visualisieren – dadurch werden Einrichtefehler reduziert und die Freigabe des Erstteils beschleunigt.
Die Fähigkeiten des Spindel-Wärmemanagements erfordern eine detaillierte Bewertung für Anwendungen mit langen Serienfertigungszeiten großer Bauteile. Moderne vertikalbrücken systeme verfügen über Hochleistungs-Kühlsysteme, die die Spindeltemperatur innerhalb enger Betriebstoleranzen halten und so die für die Maßhaltigkeit erforderliche thermische Stabilität gewährleisten. Die Kühlleistung muss der von den geplanten Zerspanungsprozessen erzeugten Wärmeenergie entsprechen, um sicherzustellen, dass thermische Ausdehnung über komplette Produktionschargen hinweg vernachlässigbar bleibt. Zu berücksichtigende Aspekte der Umgebungsintegration umfassen die elektrische Versorgung, die Spezifikation der Druckluft sowie Verfahren zur Kühlmitteldisposition – all diese Parameter müssen vor der Installation von Vertikalbrücken-Anlagen mit der vorhandenen Infrastruktur der Fertigungseinrichtung kompatibel sein.
Integration in bestehende Produktionsabläufe
Eine erfolgreiche Implementierung einer vertikalen Brücke hängt von einer systematischen Integration in bestehende Produktionsabläufe und Qualitätsicherungsprotokolle ab. Schulungsprogramme für Bediener sollten sich auf die fortschrittlichen CNC-Funktionen und Präzisionsanforderungen konzentrieren, die vertikale Brückensysteme von herkömmlichen Anlagen unterscheiden. Verfahren der statistischen Prozesskontrolle müssen neu kalibriert werden, um die überlegene Maßhaltigkeit zu berücksichtigen, die die Technologie der vertikalen Brücke ermöglicht; dabei sind die Kontrollgrenzen nach unten anzupassen, wobei statistisch aussagekräftige Stichprobengrößen beibehalten werden müssen. Wartungspläne für vorbeugende Instandhaltung müssen fest etabliert und konsequent eingehalten werden, um sicherzustellen, dass die Ausrüstung mit vertikaler Brücke während ihrer gesamten Nutzungsphase innerhalb ihres vorgesehenen Leistungsfensters arbeitet.
Die Koordination von Lieferanten gewinnt zunehmend an Bedeutung, wenn vertikale Brückensysteme in Produktionsnetzwerke integriert werden, die mehrere Standorte oder externe mechanische Partner umfassen. Standardisierte Werkzeuge, Spannsysteme und CNC-Programmkonventionen sollten vor Beginn der Einführung vertikaler Brückensysteme festgelegt werden, um bei Bedarf einen nahtlosen Teiletransfer zwischen Maschinen zu ermöglichen. Während des ersten Produktionsanlaufs durchgeführte Prozessfähigkeitsstudien bestätigen, dass vertikale Brückensysteme die erwarteten verbesserten Maßgenauigkeiten gegenüber früheren Fertigungsverfahren liefern. Diese systematischen Implementierungsschritte verwandeln die Technologie vertikaler Brücken von einer Kapitalinvestition in ein operatives Asset, das die Fertigungswirtschaftlichkeit bei der Großserienfertigung von Bauteilen messbar verbessert.
Häufig gestellte Fragen
Was macht eine vertikale Brücken-Bearbeitungszentrum gegenüber herkömmlichen horizontalen Anlagen für Großbauteile überlegen?
Vertikale Brückenausrüstung bietet eine höhere Steifigkeit, thermische Stabilität und Zugänglichkeit des Arbeitsraums im Vergleich zu horizontalen oder kleineren vertikalen Aufbauten. Die überkopfgelagerte Spindelposition beseitigt Kragkräfte, die die Genauigkeit beeinträchtigen würden; daher eignen sich vertikale Brückensysteme ideal für die Bearbeitung großformatiger Werkstücke, die eine Mikrometer-Genauigkeit erfordern. Durch die Konsolidierung der Aufspannung können komplexe Merkmale in einer einzigen Aufspannung fertiggestellt werden, wodurch handlingsbedingte Fehler und die Durchlaufzeit bei großformatigen Werkstücken reduziert werden.
Wie senkt die vertikale Brückentechnologie die Gesamtherstellungskosten großformatiger Werkstücke?
Vertikale Brückensysteme bündeln mehrere Bearbeitungsoperationen und reduzieren so deutlich den Arbeits- und Handhabungsaufwand pro großformatigem Teil. Eine höhere Maßhaltigkeit senkt Ausschussraten und Nachbearbeitungsaufwand, während eine verbesserte Terminplanbarkeit das im Produktionspuffer gebundene Betriebskapital verringert. Obwohl die anfängliche Investition in die Maschinenausrüstung erheblich ist, addiert sich der Kostenvorteil pro Teil rasch mit steigendem Produktionsvolumen – so ergibt sich letztlich eine niedrigere Gesamtfertigungskostenquote im Vergleich zu konventionellen Ansätzen bei der Fertigung großformatiger Teile.
Welche technischen Spezifikationen sollten Hersteller bei der Bewertung von vertikalen Brückensystemen für Anwendungen mit großformatigen Teilen besonders priorisieren?
Zu den kritischen Spezifikationen zählen die Spindellastkapazität und thermische Stabilität für längere Zerspanungsoperationen, die CNC-Positionierauflösung und -Wiederholgenauigkeit, die schnelle Verfahrgeschwindigkeit zur Zeitoptimierung sowie die Kühlmittelsystemkapazität, die an die erwarteten thermischen Lasten angepasst sein muss. Die Tischabmessungen und die Tragfähigkeit müssen die größten vorgesehenen Werkstücke aufnehmen können, während die Spindelleistung die Anforderungen deutlich übertreffen sollte, um eine optimale Werkzeuglebensdauer zu gewährleisten. Fortgeschrittene CNC-Funktionen wie Programmsimulation und konversationelle Schnittstellen beschleunigen die Inbetriebnahme und reduzieren das Risiko von Erstteil-Ausschuss bei Großserien-Teileprogrammen.
Inhaltsverzeichnis
- Grundlagen der vertikalen Brückenarchitektur und der zugrunde liegenden Konstruktionsphilosophie
- Leistungsmerkmale für großtechnische industrielle Anwendungen
- Betriebliche Vorteile und Fertigungswirtschaftlichkeit
- Auswahl und Implementierung vertikaler Brückensysteme
-
Häufig gestellte Fragen
- Was macht eine vertikale Brücken-Bearbeitungszentrum gegenüber herkömmlichen horizontalen Anlagen für Großbauteile überlegen?
- Wie senkt die vertikale Brückentechnologie die Gesamtherstellungskosten großformatiger Werkstücke?
- Welche technischen Spezifikationen sollten Hersteller bei der Bewertung von vertikalen Brückensystemen für Anwendungen mit großformatigen Teilen besonders priorisieren?

