 EN
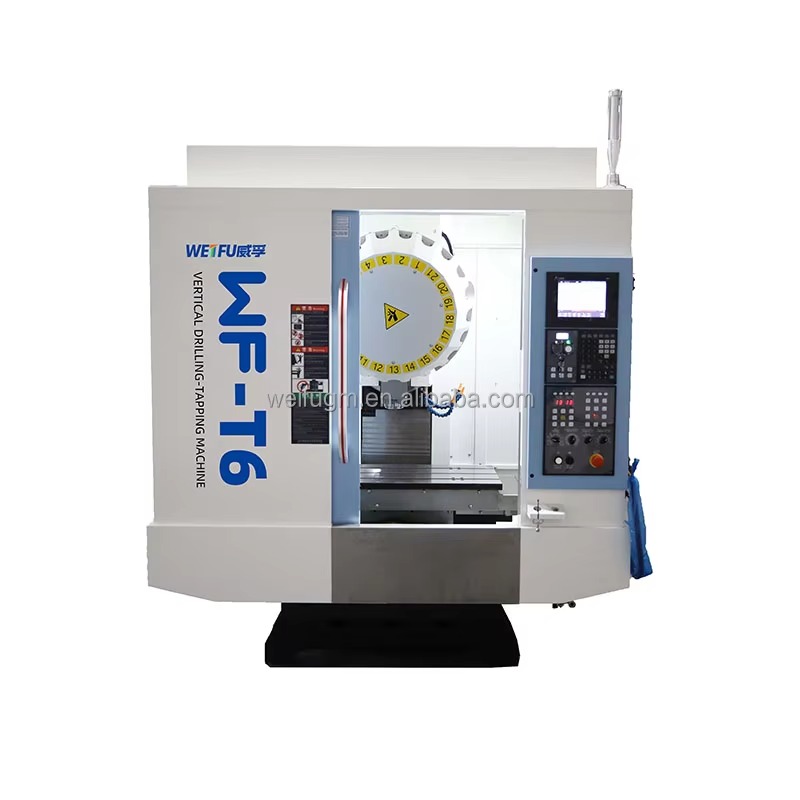
Den vertikale brosagmaskinen representerer en omformingsteknologi innen moderne produksjon, spesielt utviklet for å håndtere store deler med eksepsjonell nøyaktighet og effektivitet. En vertikal brokonfigurasjon plasserer skjærespindelen vertikalt over et horisontalt arbeidsbord, noe som gjør at maskinene kan levere konsekvent nøyaktighet på omfattende arbeidsstykker. Denne designfilosofien har blitt avgjørende for industrier som krever høytoleranseoperasjoner på tunge, overdimensjonerte komponenter. Å forstå hvordan vertikale brosystemer fungerer – og hvorfor de gir bedre resultater – hjelper produsenter med å ta informerte investeringsbeslutninger som direkte påvirker produksjonskvaliteten og driftens kostnadseffektivitet.
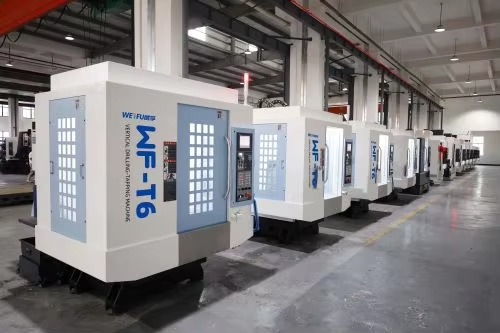
For produsenter av store deler innen bransjer som luft- og romfart, forsvar, energi og tung utstyrproduksjon er valg av riktig maskinplattform avgjørende. Den vertikale brokonfigurasjonen gir klare fordeler fremfor tradisjonelle horisontale eller mindre vertikale oppsett. Dens stive konstruksjon, kombinert med intelligent spindelposisjonering, gjør det mulig for operatører å bearbeide komplekse geometrier på omfangsrike arbeidsstykker uten å ofre dimensjonell nøyaktighet. Denne artikkelen undersøker de tekniske grunnlagene, driftsfordelene og praktiske anvendelsene som gjør vertikal broteknologi til det foretrukne valget i industrielle miljøer der presisjon er avgjørende.
Forståelse av vertikal broarkitektur og designfilosofi
Kjernekonstruksjon og spindelposisjonering
Et vertikalt bro-snekkeboret sentrum har en unik mekanisk oppbygning som er utformet for å maksimere stabilitet og nøyaktighet under lange skjæringstider. Den vertikale bro-rammen strekker seg over et stort horisontalt arbeidsbord, mens spindelen er hengt opp fra denne brostrukturen. Denne overhengende plasseringen eliminerer behovet for lange utstikkende armer og fordeler skjærekreftene jevnere over maskinens ramme. Resultatet er et vertikalt bro-system som opprettholder eksepsjonell stivhet selv under tunge, avbrutte belastninger – en egenskap som er avgjørende ved bearbeiding av store deler som krever konsekvent overflatekvalitet og stramme måltoleranser gjennom lange produksjonsløp.
Den vertikale brokonstruksjonen gir naturlig bedre tilgjengelighet innenfor arbeidsområdet sammenlignet med konvensjonelle portalkonstruksjoner. Operatører kan plassere ekstremt store arbeidsstykker direkte på maskinens bord uten forstyrrelser fra strukturer over hodet. Denne tilgjengeligheten blir avgjørende ved oppsett av flerakseoperasjoner på større deler som krever tilgang fra flere retninger. Moderne vertikale brosentre inneholder servodrevne lineære akser som beveger spindelenheten med presisjon, styrt av avanserte CNC-systemer, noe som sikrer gjentagelighet mellom påfølgende deler og i serietilvirkningsløp.
Stivhets- og stabilitetsfaktorer
Stivhet er den grunnleggende ytelsesfaktoren som skiller vertikale brosystemer som håndterer store deler. Brostrukturen fungerer som en bærende ramme som overfører skjærekreftene direkte nedover gjennom spindelkolonnen og inn i maskinens fundament. I motsetning til utkragede konstruksjoner, der skjærekrefter skaper momentlaster på støttekolonnene, fordeles disse kreftene aksialt i vertikale broarkitekturer, noe som reduserer avbøyning og vibrasjoner betydelig. Denne strukturelle fordelen blir stadig mer tydelig jo større arbeidsstykkets dimensjoner og skjæredybden blir, noe som gjør vertikal broteknologi til det angitte valget for presisjobber på virkelig store deler.
Termisk stabilitet supplerer mekanisk stivhet i vertikale brofræsenter. Den symmetriske rammegeometrien og den jevnt fordelte massen sikrer jevn varmeabsorpsjon gjennom maskinens struktur. Når fræsing genererer termisk energi, opprettholder den vertikale broen dimensjonsstabilitet fordi varmen spres jevnt gjennom rammeverket i stedet for å konsentrere seg i lokale områder. For store deler som krever mikronnøyaktighet etter lengre fræsingsperioder, forhindrer denne termiske stabiliteten gradvis posisjonsdrift som kan oppstå med mindre robuste maskinkonstruksjoner, og beskytter dermed direkte investeringen i deler med høy nøyaktighet.
Ytelsesegenskaper for industrielle applikasjoner på stor skala
Fræsehastighet og presisjon i fremføringshastighet
Den vertikale brosagmaskinsenteret leverer eksepsjonell skjæreytelse gjennom kombinasjonen av strukturell stivhet og avansert spindelteknologi. Moderne vertikale brosystemer driver spindler med variable hastigheter, nøyaktig regulert av digitale servosystemer, slik at operatører kan optimalisere skjæreprametrene for spesifikke material- og geometrikombinasjoner. Ved bearbeiding av store deler fører evnen til å opprettholde konstant skjærehastighet og fremføringshastighet over lange verktøybaner direkte til bedre overflatekvalitet og forutsigbar verktøyliv. Den vertikale broarkitekturen opprettholder disse presisjonsparameterne ved å motstå vibrasjoner og utbøyning som ellers ville svekke konsistensen i skjæringen på overdimensjonerte arbeidsstykker.
Førehastighetskontroll blir spesielt kritisk ved bearbeiding av store delar over fleire arbeidsvakter eller produksjonsbatchar. Ein vertikal brokonfigurasjon gjev programmérbar førehastighetsoptimalisering som tilpassar seg materialehardheit, verktøyslitasje og krav til overflatekvalitet. CNC-systema integrerte i moderne vertikale bromaskinar overvakar kontinuerleg sylast og verktøyavlating, og justerer automatisk førehastigheita for å halde optimale skjæretilhøve. Denne tilpassande kontrollfunksjonen sikrar at store delar produsert tidleg i ein produksjonsrunde har identiske dimensjonelle og overflateegenskapar som delar ferdigstilt timar eller dagar seinare – ei konsekvenskrav som rettferdigar investeringa i presisjonsvertikale bromaskinar.
Dimensjonell nøyaktigheit ved komplekse geometriar
Større deler inkluderer ofte kompliserte indre kanaler, skrå flater og flerplanlige egenskaper som krever eksepsjonell nøyaktighet i tredimensjonal posisjonering. Vertikal bro-fræsesentral tilfredsstiller denne kravet gjennom flerakset interpolasjon styrt av sofistikert CNC-programmering. Vertikal bro-spindelen kan plasseres med repeterbarhet vanligvis innenfor 0,001 tommer eller bedre, noe som gir operatørene mulighet til å bearbeide intrikate detaljer som ikke ville vært mulig å oppnå på mindre stive maskiner. For applikasjoner som luft- og romfartsmotorblokker, ubåt-hus, eller store industrielle pumpeskarmer blir denne dimensjonelle nøyaktigheten en konkurransefordel – ikke bare en valgfri funksjon.
Overflatthetskvaliteten på store deler avhenger direkte av maskinens evne til å opprettholde konstante skjæreprameter og minimere verktøyvibrasjoner som fører til vibrasjonsstøy. Den vertikale brokonstruksjonen gir den strukturelle grunnlaget som er nødvendig for å oppnå optimale overflatekvaliteter på omfattende arbeidsstykker. Når denne teknologien kombineres med høyoppløselige lineære enkoder som gir sanntidsposisjonsinformasjon til CNC-styringen, muliggjør vertikal broteknologi ferdigbearbeidingsoperasjoner som gir overflateruhet under 0,8 mikrotomm. Denne evnen eliminerer ofte sekundære ferdigbearbeidingsoperasjoner, noe som reduserer totalkostnaden for delproduksjon, selv om den opprinnelige utstyrsinvesteringen for presisjonsvertikale brosystemer er høyere.
Driftsfordeler og produksjonsøkonomi
Innstillingseffektivitet og verktøyhåndtering
Implementering av et vertikalt bro-snekkesenter forenkler oppsettprosessen for store deler ved å konsolidere flere snikkeoperasjoner på én plattform. Et vertikalt bro-system kan håndtere arbeidsstykker som ellers ville kreve posisjonering på flere maskiner med konvensjonelle utstyrskonfigurasjoner. Verktøybyttere integrert i moderne vertikale bro-snekkesentre vedlikeholder omfattende verktøybiblioteker og velger og plasserer automatisk skjærende verktøy for sekvensielle operasjoner. Denne konsolideringen reduserer direkte oppsetttiden mellom operasjonene, minimerer feil ved gjenposisjonering av arbeidsstykker og senker håndteringstiden, som tradisjonelt utvider produksjonstidene for store deler. Operatører kan utføre komplekse snikkesekvenser som ellers ville kreve manuell inngripen, noe som forbedrer sikkerheten og øker forutsigbarheten for produksjonsplanleggingen.
Forebyggende vedlikehold blir enklere når man bruker vertikal broteknologi for produksjon av store deler. Den lett tilgjengelige spindelposisjonen og den organiserte hydrauliske/pneumatiske rørleggingen gjør det mulig å utføre systematisk inspeksjon og utskifting av komponenter i henhold til produsentens angitte intervaller. Termiske utvidelseskompensasjonssystemer som er integrert i presisjonskontrollen til vertikale broer, regner automatisk for termisk utvidelse av spindelen, slik at verktøyforskyvningene forblir gyldige gjennom hele produksjonsløpet. Disse systematiske vedlikeholds- og kompensasjonsrutinene reduserer uplanlagt nedetid og hindrer dimensjonell vekst som kan føre til at delvis ferdigstilte store deler må forkastes, noe som direkte beskytter mot kostbare produksjonsavbrot.
Kostnad per del og økonomi knyttet til produksjonsvolum
Økonomien ved storskalafremstilling av deler tiltaler vertikale brosystemer når man analyserer totalkostnaden per del over ulike produksjonsvolum-scenarier. Selv om vertikale broanlegg krever større kapitalinvestering enn mindre konvensjonelle maskiner, reduserer evnen til å bearbeide komplekse detaljer i én enkelt oppsett dramatisk arbeids- og håndteringskostnadene. Produksjonstidene blir kortere fordi vertikale brosystemer fullfører oppgaver på timer som ellers ville ha tatt dager med omposisjon mellom flere maskiner. For produsenter av store deler under konkurransetrykk på prisen gir denne effektivitetsfordelen ofte kostnadsstrukturer som vinner markedsandeler og rettferdiggjør den betydelige utstyrsinvesteringen.
Kvalitetskonsekvens oppnådd gjennom vertikal bro-teknologi reduserer avfallsrater og kostnader til omforming, noe som ytterligare forbedrer produksjonsøkonomien for store deler. Statistiske kvalitetskontrollprogrammer drar nytte av den dimensjonelle gjentakeligheten som er innebygd i presisjonsvertikale bro-systemer, noe som muliggjør strengere prosesskontroll og færre inspeksjonskrav. Når en vertikal bro-fremstillingsmaskin konsekvent produserer store deler innenfor spesifiserte toleranseområder, blir nedstrømsmonteringsoperasjoner mer forutsigbare og mindre arbeidskrevende. Kunder får større tillit til delkvaliteten, noe som ofte fører til mildere krav til innkommande inspeksjoner og raskere produksjonsflyt gjennom deres egne monteringslinjer. Disse kumulative fordelene gjennom hele leveranskjeden styrker den konkurransefortryggheten som produsenter oppnår ved å investere i kvalitetsfulle vertikale bro-plattformer.
Valg og implementering av vertikale bro-systemer
Vurdering av tekniske spesifikasjoner
Å vurdere spesifikasjoner for vertikale brofræsere krever nøye analyse av arbeidsstykkets dimensjoner, toleransekrav og forventede produksjonsvolumer. Viktige tekniske parametere inkluderer bordkapasitet når det gjelder bredde, dybde og bæreevne, spindelkraft og hastighetsområde, hurtigforskyvningshastighet og posisjonsnøyaktighet. For store deler må lastkapasiteten til den vertikale brofræseren klart overstige den forventede vekten til arbeidsstykket, samtidig som den opprettholder tilstrekkelig klemkraft for sikker posisjonering under fræsing. Hurtigforskyvningshastigheten til den vertikale brofræseren påvirker direkte den ikke-produktive tiden mellom fræseoperasjonene, noe som gjør denne spesifikasjonen viktig for tidsoptimering ved små serier med store deler. Avanserte CNC-styringer integrert i den vertikale brofræseren bør inkludere samtalebaserte programmeringsmuligheter og simuleringssystemer som viser en forhåndsvisning av fræsesekvensene før produksjonen av delene starter, noe som reduserer innstillingsfeil og akselererer godkjenning av første del.
Spindelens termiske styringsmuligheter krever grundig vurdering for applikasjoner som involverer lange produksjonsløp med store deler. Moderne vertikale bro systemer inneholder høytytende kjølevæskesystemer som holder spindeltemperaturen innenfor smale driftsgrenser, noe som sikrer den termiske stabiliteten som er nødvendig for dimensjonell nøyaktighet. Kapasiteten til kjølesystemet må tilpasses den termiske energien som genereres av de forventede skjæringene, slik at termisk utvidelse forblir neglisjerbar gjennom hele produksjonsbatchene. Overveielser knyttet til miljøintegrering inkluderer krav til elektrisk kraftforsyning, spesifikasjoner for komprimert luft og protokoller for avhending av kjølevæske, som må være i samsvar med den tilgjengelige anleggsinfrastrukturen før installasjon av vertikale bro-utstyr.
Integrasjon med eksisterende produksjonsarbeidsflyter
Vellykket implementering av vertikale brosystemer avhenger av systematisk integrasjon med eksisterende produksjonsarbeidsflyter og kvalitetssikringsprotokoller. Operatørutdanningsprogrammer bør legge vekt på de avanserte CNC-funksjonene og presisjonskravene som skiller vertikale brosystemer fra konvensjonell utstyr. Prosedyrer for statistisk prosesskontroll må justeres på nytt for å ta hensyn til den overlegne dimensjonelle konsekvensen som vertikale broteknologier muliggjør, ved å justere kontrollgrensene nedover samtidig som statistisk meningsfulle utvalgsstørrelser opprettholdes. Forebyggende vedlikeholdsplaner må fastsettes tydelig og følges konsekvent, slik at utstyret for vertikale broer alltid opererer innenfor sitt designspesifiserte ytelsesvindu gjennom hele sin produktive levetid.
Leverandørkoordinering blir stadig viktigere når vertikale brosystemer integreres i produksjonsnettverk som omfatter flere anlegg eller eksterne maskineringssamarbeidspartnere. Standardiserte verktøy, fastspenningsystemer og CNC-programkonvensjoner bør etableres før innføringen av vertikale brosystemer starter, slik at deloverføringer mellom maskiner kan skje sømløst når det er nødvendig. Prosessevneundersøkelser utført under den første produksjonsoppturen bekrefter at vertikale brosystemer gir de forventede dimensjonelle forbedringene sammenlignet med tidligere fremstillingsmetoder. Disse systematiske implementeringsstegene transformerer vertikalbroteknologi fra en kapitalanskaffelse til en operativ ressurs som målbart forbedrer produksjonsøkonomien ved storstilt framstilling av store deler.
Ofte stilte spørsmål
Hva gjør en vertikalbro-maskinsenter bedre enn konvensjonell horisontal utstyr for storstilt delproduksjon?
Vertikale bro-utstyr gir overlegen stivhet, termisk stabilitet og tilgang til arbeidsområdet i forhold til horisontale eller mindre vertikale oppsett. Spindelens plassering over arbeidsområdet eliminerer utkragede krefter som reduserer nøyaktigheten, noe som gjør vertikale bro-systemer ideelle for bearbeiding av store deler som krever mikron-nivå konsistens. Sammenslåing av oppsett gjør det mulig å ferdigstille komplekse funksjoner i ett enkelt oppsett, noe som reduserer feil forårsaket av håndtering og produksjonstiden for store deler.
Hvordan reduserer vertikal bro-teknologi den totale kostnaden for produksjon av store deler?
Vertikale brosystemer konsoliderer flere bearbeidlingsoperasjoner, noe som reduserer arbeidskraft- og håndteringskostnader per storskalad del betydelig. Bedre dimensjonell konsekvens senker utskriftsgraden og behovet for sekundære operasjoner, mens forbedret tidspredikterbarhet reduserer arbeidskapitalen som er bundet opp i produksjonskøer. Selv om den innledende utstyrsinvesteringen er betydelig, akkumuleres kostnadsfordelen per del raskt når produksjonsvolumet øker, og fører til slutt til lavere totale fremstillingskostnader sammenlignet med konvensjonelle tilnærminger for produksjon av storskalade deler.
Hvilke tekniske spesifikasjoner bør produsenter prioritere når de vurderer vertikale brosystemer for applikasjoner med storskalade deler?
Viktige spesifikasjoner inkluderer spindellastkapasitet og termisk stabilitet for utvidede skjæringstider, CNC-posisjonsoppløsning og repeterbarhet, rask forflyttningshastighet for bedre tidseffektivitet samt kjølevæskesystemets kapasitet, som må tilpasses de forventede termiske belastningene. Borddimensjoner og lastkapasitet må kunne ta imot de største arbeidsstykkene som forventes, mens spindelleffekten bør klart overstige kravene for optimal verktøylevetid. Avanserte CNC-funksjoner – som programssimulering og samtalebaserte grensesnitt – akselererer oppsettet og reduserer risikoen for forkastning av første del i programmer for store serier.
Innholdsfortegnelse
- Forståelse av vertikal broarkitektur og designfilosofi
- Ytelsesegenskaper for industrielle applikasjoner på stor skala
- Driftsfordeler og produksjonsøkonomi
- Valg og implementering av vertikale bro-systemer
-
Ofte stilte spørsmål
- Hva gjør en vertikalbro-maskinsenter bedre enn konvensjonell horisontal utstyr for storstilt delproduksjon?
- Hvordan reduserer vertikal bro-teknologi den totale kostnaden for produksjon av store deler?
- Hvilke tekniske spesifikasjoner bør produsenter prioritere når de vurderer vertikale brosystemer for applikasjoner med storskalade deler?

