 EN
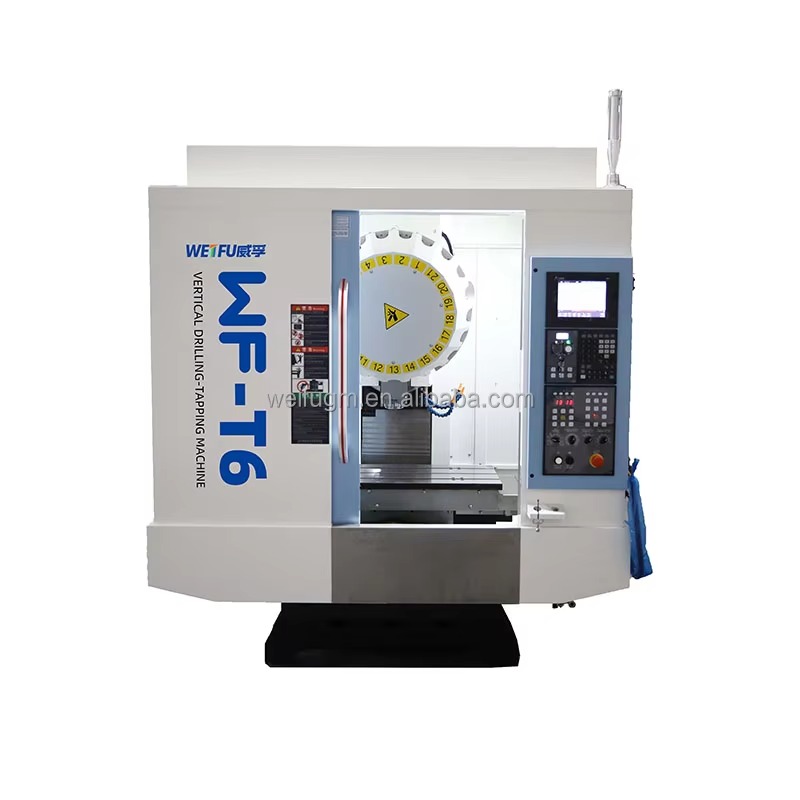
A függőleges híd típusú megmunkálóközpont egy átalakító technológia a modern gyártásban, amelyet kifejezetten nagyméretű alkatrészek nagy pontosságú és hatékony megmunkálására terveztek. A függőleges híd elrendezés a vágóorsót függőlegesen helyezi el egy vízszintes munkaasztal felett, így a gépek konzisztens pontosságot biztosítanak kiterjedt munkadarabokon is. Ez az elrendezési filozófia elengedhetetlenné vált azokban az iparágakban, ahol nagy pontosságot igénylő műveletek szükségesek nehéz, túlméretes alkatrészeknél. Azért, hogy a gyártók megbízható befektetési döntéseket hozhassanak, fontos megérteni, hogyan működnek a függőleges híd rendszerek, és miért nyújtanak kiváló eredményeket – ez közvetlenül befolyásolja a termelés minőségét és a működési költségek hatékonyságát.
A repülőgépiparban, a védelmi iparban, az energiaiparban és a nehézgépgyártásban nagy méretű alkatrészeket gyártó gyártók számára a megfelelő megmunkáló platform kiválasztása döntő fontosságú. A függőleges híd-konfiguráció jelentős előnyökkel bír a hagyományos vízszintes vagy kisebb függőleges rendszerekkel szemben. Rigid szerkezete és az intelligens szerszámtartó pozicionálása lehetővé teszi a munkavégzők számára, hogy bonyolult geometriájú, nagyméretű munkadarabokat megmunkáljanak anélkül, hogy kompromisszumot kellene kötniük a méretbeli pontossággal. Ez a cikk a technikai alapokat, a működési előnyöket és a gyakorlati alkalmazásokat vizsgálja, amelyek miatt a függőleges híd-technológia az ipari környezetekben a pontosságot igénylő feladatokhoz preferált megoldás.
A függőleges híd-architektúra és a tervezési filozófia megértése
Alapvető szerkezet és szerszámtartó pozicionálása
Egy függőleges híd megmunkálóközpont különleges mechanikai elrendezéssel rendelkezik, amelyet a hosszabb ideig tartó vágási műveletek során a stabilitás és a pontosság maximalizálása érdekében terveztek. A függőleges hídkeret egy nagy vízszintes munkaasztón átível, és a szerszámtartó egység e híd szerkezetből lóg le. Ez a felülről történő elhelyezés kiküszöböli a hosszú, konzolos karok szükségességét, és egyenletesebben osztja el a vágóerőket a gép keretén. Ennek eredményeként a függőleges hídrendszer kiváló merevséget mutat akkor is, ha nagy, időszakos terhelés hat rá – ez a tulajdonság különösen fontos nagyméretű alkatrészek megmunkálásánál, ahol az egész hosszú termelési ciklus során egyenletes felületminőség és szigorú mérettűrések szükségesek.
A függőleges hídtervezés természetes módon kiváló munkaterület-elérhetőséget biztosít a hagyományos kapus elrendezésekhez képest. A működtetők rendkívül nagy méretű alkatrészeket helyezhetnek közvetlenül a gépágyra anélkül, hogy akadályoznák őket a felettük elhelyezkedő szerkezetek. Ez az elérhetőség különösen fontossá válik többtengelyes műveletek beállításakor nagyméretű alkatrészeknél, amelyek több irányból történő hozzáférést igényelnek. A modern függőleges hídcentrumok szervohajtású lineáris tengelyeket tartalmaznak, amelyek a marófej-összeállítást mozgatják, és amelyeket fejlett CNC-rendszerek pontosan vezérelnek, így biztosítva a megismételhetőséget a sorozatos alkatrészgyártás és a tételgyártás ciklusai során.
Rigidity and Stability Factors
A merev szerkezet a függőleges hídrendszerek alapvető teljesítménykülönbséget teremtő jellemzője nagyméretű alkatrészek feldolgozásakor. A híd szerkezete maga teherhordó vázat alkot, amely közvetlenül lefelé vezeti a vágóerőket a szerszámtartó oszlopon keresztül a gépalapra. Ellentétben a konzolos kialakításokkal, ahol a vágóerők nyomatéki terhelést okoznak a tartóoszlopokon, a függőleges híd architektúra ezeket az erőket tengelyirányban osztja el, ami jelentősen csökkenti a deformációt és a rezgést. Ez a szerkezeti előny egyre hangsúlyosabbá válik, ahogy a munkadarab méretei és a vágásmélység növekszik, így a függőleges híd technológia a nagyméretű alkatrészek pontos megmunkálására kijelölt megoldás.
A hőállóság kiegészíti a mechanikai merevséget a függőleges hidasműszerekben. A szimmetrikus vázgeometria és a tömeg eloszlása egyenletes hőfelvételt biztosít a gépszerkezet egészén. Amikor a megmunkálás hőenergiát termel, a függőleges híd méretstabilitást tart fenn, mivel a hő egyenletesen oszlik el a vázon belül, nem pedig helyileg koncentrálódik. Nagyméretű alkatrészek esetében, amelyek mikrométeres pontosságot igényelnek hosszú megmunkálási ciklusok után, ez a hőállóság megakadályozza a pozíció fokozatos eltolódását, amely kevésbé merev géptervezések esetében jelentkezhet, és közvetlenül védi a magas pontossági előírásokra történő beruházást.
Teljesítményképesség nagyméretű ipari alkalmazásokhoz
Vágási sebesség és előtolási sebesség pontossága
A függőleges hídos megmunkálóközpont kiváló vágási teljesítményt nyújt a szerkezeti merevség és a fejlett orsótechnológia kombinációjának köszönhetően. A modern függőleges hídos rendszerek digitális szervorendszerek által pontosan szabályozott változó sebességgel üzemeltetik az orsókat, így a kezelők optimalizálhatják a vágási paramétereket az adott anyag- és geometriakombinációhoz. Nagyméretű alkatrészek megmunkálásakor a konzisztens vágási sebesség és előtolás alkalmazása a hosszú szerszámpályák mentén közvetlenül jobb felületminőséget és előrejelezhető szerszámkopást eredményez. A függőleges hídos architektúra ezeket a pontossági paramétereket megtartja, mivel ellenáll a rezgésnek és a deformációnak, amelyek egyébként rombolnák a vágás konzisztenciáját a túlméretes munkadarabokon.
A táplálási sebesség szabályozása különösen fontossá válik nagyméretű alkatrészek megmunkálásakor több műszakon vagy gyártási tételen át. A függőleges híd-konfiguráció programozható táplálási sebesség-optimalizálást tesz lehetővé, amely alkalmazkodik az anyag keménységéhez, a szerszám kopásának fokozatos alakulásához és a felületi minőségre vonatkozó követelményekhez. A modern függőleges híd-gépekbe integrált CNC-rendszerek folyamatosan figyelik a szerszámgömb terhelését és a szerszám deformációját, és automatikusan módosítják a táplálási sebességet az optimális vágási feltételek fenntartása érdekében. Ez az adaptív szabályozási képesség biztosítja, hogy egy gyártási ciklus elején készült nagyméretű alkatrészek ugyanolyan méretbeli és felületi jellemzőkkel rendelkezzenek, mint az órák vagy napok múlva elkészült darabok – egy konzisztencia-igény, amely indokolja a pontos függőleges híd-gépekbe történő beruházást.
Méretbeli pontosság összetett geometriákon
A nagy méretű alkatrészek gyakran összetett belső átjárókat, ferde felületeket és töbsíkú jellemzőket tartalmaznak, amelyek kivételesen pontos háromdimenziós pozicionálást igényelnek. A függőleges híd típusú megmunkálóközpont ezt a követelményt többtengelyes interpolációval teljesíti, amelyet kifinomult CNC-programozás irányít. A függőleges híd főorsójának pozícionálása általában 0,025 mm-es vagy annál jobb ismételhetőséggel érhető el, így a kezelők bonyolult részleteket is meg tudnak munkálni, amelyeket kevésbé merev berendezéseken lehetetlen lenne elérni. Ilyen alkalmazások – például légi- és űrhajó-motorházak, tengeralattjáró-házak vagy nagy ipari szivattyútestek – esetében ez a méretbeli pontosság versenyelőnyt biztosít, nem pedig csupán választható funkció.
A nagy méretű alkatrészek felületi minősége közvetlenül függ a gép képességétől, hogy állandó vágási paramétereket tartson fenn, és minimalizálja a rezgésből eredő szerszámkopogást. A függőleges híd kialakítás biztosítja azt szerkezeti alapot, amely szükséges az optimális felületi minőség eléréséhez a kiterjedt munkadarab-területeken. Ha ezt a megoldást magas felbontású lineáris kódolókkal kombinálják, amelyek valós idejű pozíció-információt szolgáltatnak a CNC vezérlőnek, akkor a függőleges híd technológia lehetővé teszi olyan finomítási műveletek végrehajtását, amelyek 0,8 mikrocol (microinch) alatti felületi érdességi értékeket eredményeznek. Ez a képesség gyakran kiküszöböli a másodlagos finomítási műveleteket, csökkentve így az alkatrészgyártás teljes költségét – még akkor is, ha a precíziós függőleges híd rendszerekkel kapcsolatos kezdeti berendezési befektetés magasabb.
Működési előnyök és gyártási gazdaságtan
Beállítási hatékonyság és szerszámkezelés
Egy függőleges híd típusú megmunkálóközpont bevezetése leegyszerűsíti a nagyméretű alkatrészek előkészítési folyamatát, mivel több megmunkálási műveletet egyetlen platformon végez el. Egy függőleges híd rendszer olyan munkadarabokat képes befogadni, amelyekhez a hagyományos berendezéselrendezések esetén több gép használata szükséges. A modern függőleges híd központokba integrált szerszámcserélők kiterjedt szerszámkönyvtárat tartanak fenn, és automatikusan választják ki és helyezik el a vágószerszámokat a sorozatos műveletekhez. Ez a koncentráció közvetlenül csökkenti a műveletek közötti előkészítési időt, minimalizálja a munkadarab újrapozicionálásából eredő hibákat, és csökkenti a kezelési időt, amely hagyományosan meghosszabbítja a nagyméretű alkatrészek gyártási átfutási idejét. A munkavállalók összetett megmunkálási sorozatokat hajthatnak végre, amelyek máskülönben manuális beavatkozást igényelnének, így javítva a biztonságot és növelve az ütemterv-előrejelezhetőségét.
A megelőző karbantartás egyszerűbbé válik, ha nagy méretű alkatrészek gyártásához függőleges hídtechnológiát alkalmaznak. A könnyen hozzáférhető forgószár helye és a rendezett hidraulikus/pneumatikus vezetékek lehetővé teszik a rendszeres ellenőrzést és az alkatrészek cseréjét a gyártó által előírt időközönként. A pontos függőleges hídvezérlésbe integrált hőtágulás-kiegyenlítő rendszerek automatikusan figyelembe veszik a forgószár hőtágulását, így biztosítva, hogy az eszközök eltolódási értékei érvényesek maradjanak az egész gyártási folyamat során. Ezek a rendszeres karbantartási és kiegyenlítési protokollok csökkentik a tervezetlen leállásokat, és megakadályozzák a méretbeli növekedést, amely miatt részben elkészült nagy méretű alkatrészek selejtnek minősülhetnének, így közvetlenül védelmet nyújtanak a költséges gyártási megszakítások ellen.
Alkatrészenkénti költség és a gyártási mennyiség gazdaságtana
A nagy méretű alkatrészek tömeges megmunkálásának gazdaságtana kedvezőbb irányba tolódik a függőleges hídrendszerek felé, ha a termelési mennyiségi forgatókönyvek mentén elemezzük az egyes alkatrészekre jutó teljes költséget. Bár a függőleges hídberendezések kezdeti beruházási költsége magasabb, mint a kisebb hagyományos gépeké, a bonyolult geometriai elemek egyszeri befogásban történő megmunkálásának képessége drámaian csökkenti a munkaerő- és kezelési ráfordításokat. A gyártási átfutási idő csökken, mert a függőleges hídrendszerek órák alatt elvégzik azt, ami több gépen történő újrafogás esetén napokat venne igénybe. Azoknak a gyártóknak, akik nagy méretű alkatrészeket állítanak elő versenyképes árnyomás mellett, ez az hatékonyságnövekedés gyakran piacvezető költségstruktúrákhoz vezet, amelyek indokolják a jelentős berendezésberuházást.
A függőleges hídtechnológia által elérhető minőségi egyenletesség csökkenti a selejtarányt és az újrafeldolgozási költségeket, tovább javítva a nagyméretű alkatrészek gyártásának gazdaságosságát. A statisztikai minőségellenőrzési programok profitálnak a precíziós függőleges hídrendszerekben megvalósuló méreti ismételhetőségből, ami szorosabb folyamatszabályozást és kevesebb ellenőrzési igényt tesz lehetővé. Amikor egy függőleges híd-megmunkálóközpont konzisztensen gyárt nagyméretű alkatrészeket a megadott tűréshatárokon belül, az utólagos összeszerelési műveletek előrejelezhetőbbé és kevésbé munkaigényessé válnak. Az ügyfelek bizalmat nyernek az alkatrészek minőségébe, gyakran enyhítve a beérkező ellenőrzés szigorúságát, és gyorsabb termelési áramlást tesznek lehetővé saját összeszerelő sorukban. Ezek a láncszerű előnyök az egész ellátási láncban megerősítik azt a versenyelőnyt, amelyet a gyártók a minőségi függőleges hídplatformokba történő beruházásukkal érnek el.
Függőleges hídrendszerek kiválasztása és bevezetése
Műszaki specifikációk értékelése
A függőleges hidak műszaki leírásának értékelése során gondosan elemezni kell a munkadarab méreteit, a megengedett tűréshatárokat és az előre látható gyártási mennyiségeket. A kulcsfontosságú műszaki paraméterek közé tartozik az asztal kapacitása (szélesség, mélység és teherbírás), a szerszámtartó teljesítménye és fordulatszám-tartománya, a gyors elmozdulási sebesség, valamint a pozicionálási felbontás. Nagyméretű alkatrészek esetén a függőleges híd teherbírásának jelentősen túl kell lépnie az előre látható munkadarab tömegét, miközben elegendő befogóerőt kell biztosítania a munkadarab biztonságos rögzítéséhez a megmunkálás idejére. A függőleges híd gyors elmozdulási sebessége közvetlenül befolyásolja a megmunkálási műveletek közötti nem termelő időt, ezért ez a paraméter különösen fontos a kis sorozatban gyártott nagyméretű alkatrészek ütemezésének optimalizálásához. A függőleges hídhoz integrált, fejlett CNC vezérlőknek beszédes programozási lehetőségeket és szimulációs szoftvert kell tartalmazniuk, amelyek a megmunkálási sorozatot előre megjelenítik a gyártás megkezdése előtt, csökkentve ezzel a beállítási hibákat és gyorsítva az első darab jóváhagyását.
A tengelyhűtési képességek részletes értékelést igényelnek olyan alkalmazások esetén, amelyek hosszú ideig tartó gyártási folyamatokat és nagyméretű alkatrészeket foglalnak magukban. A modern függőleges hidak rendszerbe beépített, nagy teljesítményű hűtőfolyadék-rendszerek a forgóorsó hőmérsékletét szűk üzemi határok között tartják, így biztosítva a méretbeli pontossághoz szükséges hőmérsékleti stabilitást. A hűtőrendszer kapacitásának egyeznie kell az előre látható vágási műveletek által generált hőenergiával, hogy a hőtágulás elhanyagolható maradjon az egész gyártási tétel során. A környezeti integráció szempontjai közé tartozik az elektromos ellátás igénye, a sűrített levegő specifikációja és a hűtőfolyadék-elszámítási protokollok, amelyeket a függőleges híd berendezések telepítése előtt össze kell hangolni a rendelkezésre álló üzeminfrastruktúrával.
Meglévő gyártási folyamatokba való integráció
A sikeres függőleges hídrendszer bevezetése rendszeres integrációt igényel a meglévő gyártási folyamatokba és minőségbiztosítási protokollokba. Az operátorok képzési programjainak kiemelt figyelmet kell fordítaniuk a fejlett CNC-képességekre és a pontossági követelményekre, amelyek megkülönböztetik a függőleges hídrendszereket a hagyományos berendezésektől. A statisztikai folyamatszabályozási eljárásokat újra kell kalibrálni, hogy figyelembe vegyék a függőleges hídtechnológia által biztosított kiváló méretbeli egyenletességet: a szabályozási határokat lefelé kell állítani, miközben a mintavételi méret statisztikailag értelmes marad. A megelőző karbantartási ütemterveket szigorúan meg kell határozni és következetesen betartani, hogy a függőleges hídberendezések az egész hasznos élettartamuk során a tervezett teljesítménynyeregen belül működjenek.
A szállítók koordinációja egyre fontosabbá válik, amikor függőleges hídrendszereket integrálnak olyan gyártási hálózatokba, amelyek több létesítményt vagy külső megmunkáló partnereket is magukban foglalnak. A függőleges hídrendszerek üzembe helyezésének megkezdése előtt szabványos szerszámokat, rögzítőrendszereket és CNC-programozási konvenciókat kell meghatározni, hogy szükség esetén zavartalanul lehessen alkatrészeket átvinni a gépek között. A kezdeti termelési felfutás idején végzett folyamatképességi vizsgálatok igazolják, hogy a függőleges hídrendszerek az előző gyártási módszerekhez képest a várt méretbeli javulást nyújtják. Ezek a rendszeres bevezetési lépések a függőleges hídtechnológiát nem csupán tőkeberendezéssé, hanem mérhetően javított gyártási gazdaságosságot eredményező működő eszközzé alakítják nagy méretű alkatrészek tömeggyártása esetén.
GYIK
Mi teszi a függőleges híd-megmunkálóközpontot jobbá a hagyományos vízszintes berendezésekhez képest nagy méretű alkatrészek gyártásánál?
A függőleges hídberendezés kiváló merevséget, hőmérsékleti stabilitást és munkaterület-elérhetőséget biztosít a vízszintes vagy kisebb méretű függőleges berendezésekhez képest. A felül elhelyezett szerszámtartó pozíció kiküszöböli a pontatlanságot okozó konzolos erőhatásokat, így a függőleges hídrendszerek ideálisak nagyméretű alkatrészek megmunkálására, amelyek mikronos pontosságot igényelnek. A beállítások összevonása lehetővé teszi, hogy összetett geometriai elemeket egyetlen beállításban készítsenek el, csökkentve ezzel a kezelésből eredő hibákat és a gyártási átfutási időt nagyméretű alkatrészek esetében.
Hogyan csökkenti a függőleges hídtechnológia a nagyméretű alkatrészek gyártásának teljes költségét?
A függőleges hídrendszerek több megmunkálási műveletet egyesítenek, ami drasztikusan csökkenti a munkaerő- és kezelési ráfordításokat nagy méretű alkatrészek esetében. A kiváló méretbeli egyezőség csökkenti a selejtarányt és a másodlagos megmunkálások szükségességét, miközben a javult ütemterv-előrejelzés csökkenti a gyártási sorokban lekötött forgótőkét. Bár a kezdeti berendezésberuházás jelentős, a darabköltség-előny gyorsan felhalmozódik a termelési térfogat növekedésével, végül alacsonyabb teljes gyártási költséget eredményezve a hagyományos megközelítésekhez képest nagy méretű alkatrészek gyártása esetén.
Milyen műszaki specifikációkat kell elsődlegesen figyelembe venniük a gyártóknak a függőleges hídrendszerek értékelésekor nagy méretű alkatrészek alkalmazásaihoz?
A kritikus műszaki adatok közé tartozik a szerszámtartó terhelési kapacitása és hőállósága a hosszabb ideig tartó megmunkálási műveletekhez, a CNC pozícionálási felbontása és ismételhetősége, a gyors elmozdulási sebesség az ütemterv-hatékonyság érdekében, valamint a hűtőfolyadék-rendszer kapacitása, amelynek illeszkednie kell az előre látható hőterheléshez. Az asztal méretei és teherbírása biztosítaniuk kell a legnagyobb várható alkatrészek elhelyezését, miközben a szerszámtartó teljesítményének jelentősen meghaladnia kell a követelményeket az optimális szerszámélettartam érdekében. A fejlett CNC-képességek – például a program szimulációja és a beszédben alapuló felhasználói felületek – gyorsítják a beállítást, és csökkentik az első darab elutasításának kockázatát nagy mennyiségű alkatrészprogram esetén.
Tartalomjegyzék
- A függőleges híd-architektúra és a tervezési filozófia megértése
- Teljesítményképesség nagyméretű ipari alkalmazásokhoz
- Működési előnyök és gyártási gazdaságtan
- Függőleges hídrendszerek kiválasztása és bevezetése
-
GYIK
- Mi teszi a függőleges híd-megmunkálóközpontot jobbá a hagyományos vízszintes berendezésekhez képest nagy méretű alkatrészek gyártásánál?
- Hogyan csökkenti a függőleges hídtechnológia a nagyméretű alkatrészek gyártásának teljes költségét?
- Milyen műszaki specifikációkat kell elsődlegesen figyelembe venniük a gyártóknak a függőleges hídrendszerek értékelésekor nagy méretű alkatrészek alkalmazásaihoz?

