 EN
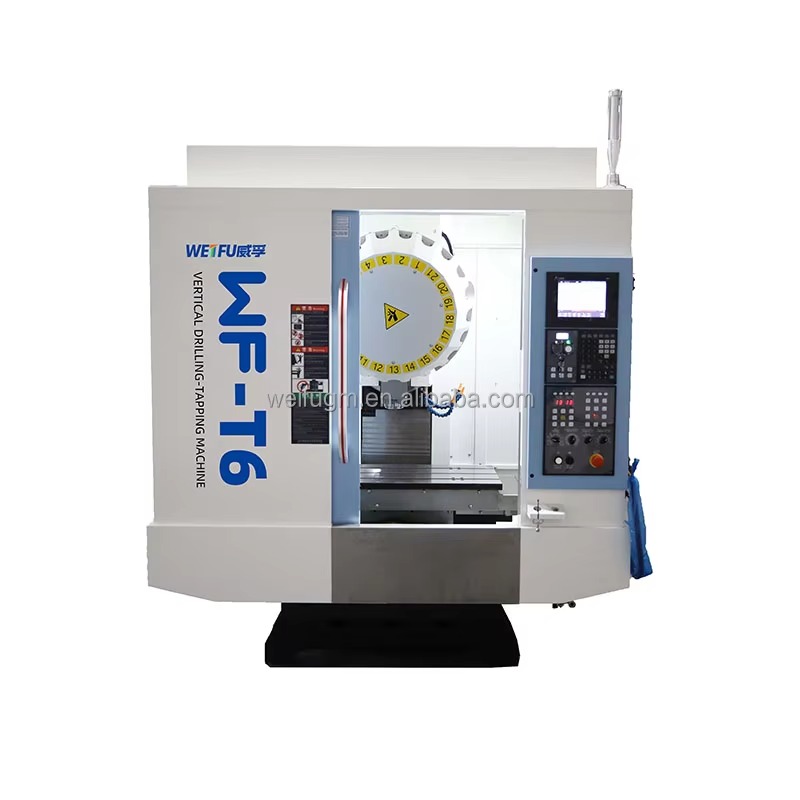
Den vertikala brobearbetningscentralen representerar en omvandlande teknik inom modern tillverkning, särskilt utformad för att hantera storskaliga delar med exceptionell precision och effektivitet. En vertikal brokonfiguration placerar skärvspindeln vertikalt ovanför ett horisontellt arbetsbord, vilket gör att maskinerna kan leverera konsekvent noggrannhet över stora arbetsstycken. Denna designfilosofi har blivit avgörande för branscher som kräver högprecision vid bearbetning av tunga, överskridande komponenter. Att förstå hur vertikala brosystem fungerar och varför de ger överlägsna resultat hjälper tillverkare att fatta informerade investeringsbeslut som direkt påverkar produktionskvaliteten och driftens kostnadseffektivitet.
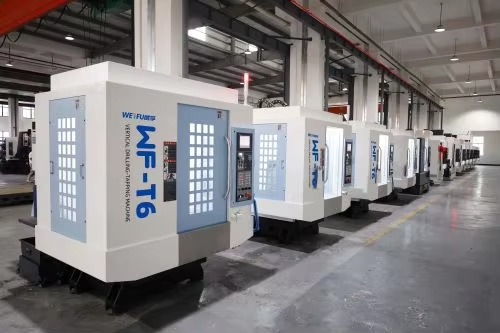
För tillverkare som producerar storskaliga delar inom branscher såsom luft- och rymdfart, försvar, energi och tung utrustningsproduktion är valet av rätt bearbetningsplattform avgörande. Den vertikala brokonfigurationen erbjuder tydliga fördelar jämfört med traditionella horisontella eller mindre vertikala uppställningar. Dess styva konstruktion, kombinerad med intelligent spindelpositionering, gör att operatörer kan bearbeta komplexa geometrier på stora arbetsstycken utan att förlora dimensionsnoggrannhet. I den här artikeln undersöks de tekniska grunden, driftsfördelarna och praktiska tillämpningarna som gör vertikal broteknik till det föredragna valet för industriella miljöer med höga krav på precision.
Att förstå vertikal broarkitektur och designfilosofi
Kärnstruktur och spindelpositionering
En vertikal brofräscentral har en särpräglad mekanisk layout som är utformad för att maximera stabilitet och precision under långa fräsoperationer. Den vertikala broramen sträcker sig över ett stort horisontellt arbetsbord, med spindelaggregatet upphängt från denna brostruktur. Denna överhängande placering eliminerar behovet av långa utskjutande armar och fördelar snittkrafterna jämnare över maskinens ram. Resultatet är ett vertikalt brosystem som bibehåller exceptionell styvhet även vid tunga, intermittenta belastningar – en egenskap som är avgörande vid bearbetning av storskaliga delar som kräver konsekvent ytyta och strikta måttundantag under långa produktionsserier.
Den vertikala brokonstruktionen ger från början bättre tillgänglighet i arbetsområdet jämfört med konventionella portalkonstruktioner. Operatörer kan placera exceptionellt stora arbetsstycken direkt på maskinbädden utan att stöta på hinder från strukturer ovanför. Denna tillgänglighet blir avgörande vid inställning av fleraxliga operationer på storskaliga delar som kräver tillträde från flera riktningar. Moderna vertikala brocenter är utrustade med servodrivna linjära axlar som förflyttar spindelaggregatet med hög precision, styrd av avancerade CNC-system, vilket säkerställer upprepelighet mellan efterföljande delar och i serietillverkningscykler.
Stelhets- och stabilitetsfaktorer
Stelhet är den grundläggande prestandaskiljande faktorn för vertikala brosystem som hanterar storskaliga delar. Brokonstruktionen själv fungerar som en bärande ram som direkt överför skärkrafter nedåt genom spindelkolumnen och in i maskinens fundament. Till skillnad från utbyggnadsdesigner, där skärkrafter skapar momentbelastningar på stödkolumnerna, fördelar vertikal broarkitektur dessa krafter axiellt, vilket minskar deformation och vibration avsevärt. Denna strukturella fördel blir allt mer framträdande ju större arbetsstyckenas dimensioner och skärningsdjup blir, vilket gör vertikal broteknik till det specificerade valet för precisionarbete på verkligt storskaliga delar.
Termisk stabilitet kompletterar mekanisk styvhet i vertikala brofräscentraler. Den symmetriska ramgeometrin och den jämnt fördelade massan säkerställer en enhetlig värmeabsorption över maskinens struktur. När fräsning genererar termisk energi bibehåller det vertikala brot dimensionell stabilitet, eftersom värmen sprids konsekvent genom hela ramen istället för att koncentreras i lokala områden. För storskaliga delar som kräver mikronnoggrannhet efter långa fräscyklar förhindrar denna termiska stabilitet den gradvisa positionsskiftning som kan uppstå med mindre robusta maskinkonstruktioner, vilket direkt skyddar investeringen i högnoggranna delspecifikationer.
Prestandakapacitet för storskaliga industriella applikationer
Fräshastighet och tillförsningshastighetsprecision
Den vertikala broens bearbetningscentralen ger exceptionell skärprestanda tack vare kombinationen av strukturell styvhet och avancerad spindelteknik. Moderna vertikala brosystem driver spindlar med varierande hastigheter, exakt reglerade av digitala servosystem, vilket gör att operatörer kan optimera skärparametrar för specifika material- och geometrikombinationer. Vid bearbetning av storskaliga delar omvandlas möjligheten att bibehålla konstant skärhastighet och fördjupningshastighet under långa verktygsvägar direkt till högre ytkvalitet och förutsägbar verktygslivslängd. Den vertikala broarkitekturen bibehåller dessa precisionsparametrar genom att motverka vibrationer och böjningar som annars skulle försämra skärkonsekvensen vid överdimensionerade arbetsstycken.
Reglering av matningshastigheten blir särskilt kritisk vid bearbetning av storskaliga delar under flera skift eller produktionsomgångar. En vertikal brokonfiguration möjliggör programmerbar optimering av matningshastigheten, anpassad till materialhårdhet, verktygsnötning och krav på ytyta. CNC-systemen i moderna vertikala bromaskiner övervakar kontinuerligt spindellasten och verktygsutböjningen och justerar automatiskt matningshastigheterna för att bibehålla optimala skärningsförhållanden. Denna adaptiva regleringsfunktion säkerställer att storskaliga delar som tillverkas tidigt i en produktionsomgång uppvisar identiska dimensionella och ytkarakteristika som delar som slutförs timmar eller dagar senare – en konsekvenskrav som motiverar investeringen i precisionsutrustning med vertikal bro.
Dimensionell noggrannhet vid komplexa geometrier
Stora delar inkluderar ofta komplexa interna kanaler, vinklade ytor och funktioner på flera plan som kräver exceptionell noggrannhet i tredimensionell positionering. Den vertikala brofräscentralen möter detta krav genom interpolering med flera axlar, styrd av sofistikerad CNC-programmering. Den vertikala brospindeln kan positioneras med upprepbarhet vanligtvis inom 0,001 tum eller bättre, vilket gör att operatörer kan bearbeta intrikata detaljer som skulle vara omöjliga att åstadkomma på mindre styva maskiner. För applikationer såsom luft- och rymdfartsmotorblock, ubåtshusningar eller stora industriella pumpkroppar blir denna målnoggrannhet en konkurrensfördel snarare än en valfri funktion.
Ytfinishkvaliteten på storskaliga delar beror direkt på maskinens förmåga att bibehålla konsekventa skärparametrar och minimera verktygsjämnande orsakat av vibrationer. Den vertikala brokonstruktionen ger den strukturella grunden som krävs för att uppnå optimal ytfinish över stora arbetsstycksytor. När den kombineras med linjära kodare med hög upplösning, som ger positionsmätning i realtid till CNC-styrningen, möjliggör vertikal broteknik slutföringsoperationer som ger ytråhet under 0,8 mikrotum. Denna förmåga eliminerar ofta sekundära slutföringsoperationer, vilket minskar den totala produktionskostnaden för delar trots den högre initiala investeringen i precisionsutrustning med vertikal brokonstruktion.
Driftfördelar och tillverkningskonomi
Inställningseffektivitet och verktygshantering
Att implementera en vertikal brofräscentral förenklar installationsprocessen för stora delar genom att sammanföra flera fräsoperationer på en enda plattform. Ett vertikalt brosystem kan hantera arbetsstycken som med konventionella utrustningskonfigurationer skulle kräva positionering på flera olika maskiner. Verktygsbytare som är integrerade i moderna vertikala brocentraler underhåller omfattande verktygslager och väljer och positionerar automatiskt skärande verktyg för sekventiella operationer. Denna sammanföring minskar direkt installations- och byttider mellan operationer, minimerar fel vid ompositionering av arbetsstycken och minskar hanteringstiden, vilket traditionellt förlänger produktionstiderna för stora delar. Operatörer kan utföra komplexa frässekvenser som annars skulle kräva manuell ingripande, vilket förbättrar säkerheten samtidigt som det ökar förutsägbarheten för tidsplanerna.
Förhindrande underhåll blir mer enkelt när man använder vertikal broteknik för tillverkning av storskaliga delar. Den lättillgängliga spindelplaceringen och den strukturerade hydrauliska/pneumatiska routningen möjliggör systematisk inspektion och utbyte av komponenter enligt tillverkarens specificerade intervall. System för kompensation av termisk utvidgning, integrerade i precisionens vertikala brostyrning, tar automatiskt hänsyn till spindelns termiska utvidgning, vilket säkerställer att verktygsförskjutningar förblir giltiga under hela produktionsloppet. Dessa systematiska underhålls- och kompensationsprotokoll minskar oplanerad driftstopp och förhindrar dimensionell tillväxt som kan göra delvis färdiga storskaliga delar obrukbara, vilket direkt skyddar mot kostsamma produktionsavbrott.
Kostnad per del och produktionsvolymsekonomi
Ekonomiken för storskalig bearbetning av delar väger mer positivt mot vertikala brosystem när man analyserar total kostnad per del över olika produktionsvolymsscenarier. Även om vertikala broanläggningar kräver högre kapitalinvestering jämfört med mindre konventionella maskiner minskar möjligheten att bearbeta komplexa funktioner i enstaka inställningar dramatiskt arbets- och hanteringskostnaderna. Produktionsgenomloppstiderna minskar eftersom vertikala brosystem slutför arbetsuppgifter på timmar, vilket annars skulle kräva dagar av ompositionering över flera maskiner. För tillverkare som producerar storskaliga delar under konkurrensutsatt prispress innebär denna effektivitetsfördel ofta kostnadsstrukturer som vinner marknaden och som motiverar den betydande utrustningsinvesteringen.
Kvalitetskonsekvensen som uppnås genom vertikal broteknik minskar utslagsgraden och kostnaderna för omarbete, vilket ytterligare förbättrar tillverkningskostnaderna för storskaliga delar. Statistiska kvalitetskontrollprogram drar nytta av den dimensionella upprepbarheten som är inbyggd i precisionsvertikala brosystem, vilket möjliggör strängare processkontroll och färre inspektionskrav. När en vertikal brofräscentral konsekvent tillverkar storskaliga delar inom de specificerade toleransbanden blir nedströmsmonteringsoperationer mer förutsägbara och mindre arbetskrävande. Kunderna får ökad förtroende för delarnas kvalitet, vilket ofta leder till mildare krav på ingående inspektion och möjliggör snabbare produktionsflöde genom deras egna monteringslinjer. Dessa kedjeeffekter genom hela leveranskedjan förstärker den konkurrensfördel som tillverkare uppnår genom investeringar i högkvalitativa vertikala broplattformar.
Val av och implementering av vertikala brosystem
Utvärdering av tekniska specifikationer
Att utvärdera vertikala brospecifikationer kräver noggrann analys av arbetsstyckets dimensioner, toleranskrav och förväntade produktionsvolymer. Viktiga tekniska parametrar inkluderar bordets kapacitet i termer av bredd, djup och bärförmåga, spindelns effekt och varvtalsområde, snabba förflyttningshastigheter samt positionsupplösning. För storskaliga delar måste den vertikala brons lastkapacitet klart överstiga arbetsstyckets förväntade vikt samtidigt som tillräcklig spännkraft bibehålls för säker positionering under bearbetning. Den vertikala brons snabba förflyttningshastighet påverkar direkt den icke-produktiva tiden mellan bearbetningsoperationer, vilket gör denna specifikation viktig för schemaläggningsoptimering vid små serieproduktioner med storskaliga delar. Avancerade CNC-styrningar integrerade med den vertikala bron bör inkludera konversationella programmeringsalternativ och simuleringssmjälgprogram som visar bearbetningssekvenser innan produktionen av delen påbörjas, vilket minskar inställningsfel och accelererar godkännandet av den första delen.
Spindelns termiska hanteringsfunktioner kräver en detaljerad utvärdering för applikationer som innebär längre produktionstider av storskaliga delar. Modern vertikal bro system integrerar högpresterande kylvätskesystem som håller spindelns temperatur inom strikta driftgränser, vilket bevarar den termiska stabiliteten som krävs för dimensionell noggrannhet. Kylsystemets kapacitet måste anpassas till den termiska energi som genereras av de förväntade skärningsoperationerna, så att termisk expansion förblir försumbar under hela produktionspartierna. Miljöintegreringsöverväganden inkluderar krav på elanslutning, specifikationer för komprimerad luft samt protokoll för kylvätskebortskaffning, vilka alla måste överensstämma med den befintliga anläggningens infrastruktur innan installation av vertikal-bro-utrustning sker.
Integration med befintliga produktionsarbetsflöden
Lyckad implementering av vertikala brosystem kräver systematisk integration med befintliga produktionsarbetsflöden och kvalitetssäkringsprotokoll. Operatörsutbildningsprogram bör betona de avancerade CNC-funktionerna och precisionen som krävs, vilket skiljer vertikala brosystem från konventionell utrustning. Statistiska processkontrollförfaranden måste omkalibreras för att ta hänsyn till den överlägsna dimensionella konsekvensen som vertikal broteknik möjliggör, genom att justera kontrollgränserna nedåt samtidigt som statistiskt meningsfulla stickprovstorlekar bibehålls. Preventiva underhållsscheman måste fastställas tydligt och följas konsekvent, för att säkerställa att utrustning för vertikala broar fungerar inom sitt designmässiga prestandafönster under hela dess produktiva livslängd.
Leverantörssamordning blir allt viktigare när vertikala brosystem integreras i produktionsnätverk som omfattar flera anläggningar eller externa bearbetningspartners. Standardiserad verktygsmateriel, spännutrustning och CNC-programkonventioner bör fastställas innan införandet av vertikala brosystem påbörjas, vilket möjliggör sömlösa delöverföringar mellan maskiner vid behov. Processkapabilitetsstudier som utförs under den inledande produktionsökningen verifierar att vertikala brosystem ger de förväntade dimensionella förbättringarna jämfört med tidigare tillverkningsmetoder. Dessa systematiska implementeringssteg omvandlar vertikalbroteknik från en kapitalinvestering till en driftsmässig tillgång som mätbart förbättrar tillverkningskonomins för storskalig delproduktion.
Vanliga frågor
Vad gör en vertikalbrobearbetningscentral bättre än konventionell horisontell utrustning för storskaliga delar?
Utrustning med vertikal bro ger överlägsen styvhet, termisk stabilitet och tillgänglighet till arbetsområdet jämfört med horisontell eller mindre vertikal utrustning. Spindelns position ovanför eliminerar utböjningskrafter som påverkar noggrannheten, vilket gör vertikala brosystem idealiska för bearbetning av storskaliga delar som kräver mikronnoggrann konsistens. Genom att sammanföra inställningarna kan komplexa funktioner slutföras i en enda inställning, vilket minskar fel orsakade av hantering samt produktionsgenomloppstiden för storskaliga delar.
Hur minskar vertikal bro-teknik den totala kostnaden för tillverkning av storskaliga delar?
Vertikala brosystem konsoliderar flera bearbetningsoperationer, vilket drastiskt minskar arbets- och hanteringskostnaderna per storskalig del. Överlägsen dimensionell konsekvens minskar utslagsgraden och antalet sekundära operationer, medan förbättrad schemapålitlighet minskar det arbetande kapitalet som är bundet i produktionsköer. Även om den initiala investeringen i utrustning är betydande, ackumuleras kostnadsfördelen per del snabbt när produktionsvolymen ökar, vilket till slut ger en lägre total tillverkningskostnad jämfört med konventionella metoder för storskalig delproduktion.
Vilka tekniska specifikationer bör tillverkare prioritera när de utvärderar vertikala brosystem för storskaliga delapplikationer?
Viktiga specifikationer inkluderar spindelns lastkapacitet och termiska stabiliteten för längre skärningsoperationer, CNC-positioneringsupplösning och upprepbarhet, snabb förflyttningshastighet för schemaeffektivitet samt kylvätskesystemets kapacitet, anpassad efter förväntade termiska belastningar. Bordets dimensioner och lastklass måste kunna ta emot de största arbetsstyckena som förväntas, medan spindelns effekt bör klart överstiga kraven för optimal verktygslivslängd. Avancerade CNC-funktioner, inklusive programssimulering och konversationella gränssnitt, förkortar inställningstiden och minskar risken för avvisning av första delen i program för storskaliga delar.
Innehållsförteckning
- Att förstå vertikal broarkitektur och designfilosofi
- Prestandakapacitet för storskaliga industriella applikationer
- Driftfördelar och tillverkningskonomi
- Val av och implementering av vertikala brosystem
-
Vanliga frågor
- Vad gör en vertikalbrobearbetningscentral bättre än konventionell horisontell utrustning för storskaliga delar?
- Hur minskar vertikal bro-teknik den totala kostnaden för tillverkning av storskaliga delar?
- Vilka tekniska specifikationer bör tillverkare prioritera när de utvärderar vertikala brosystem för storskaliga delapplikationer?

